Jiede Fabric est un fabricant et fournisseur professionnel de tissus pour vêtements de mode personnalisés depuis 2014.


DYEING STREAK
Introduction : une traînée n'est pas un défaut de teinture, c'est un défaut visible.
De tous les défauts rencontrés en teinturerie, la traînée est celui qui suscite le plus de litiges. Le client aperçoit une ligne foncée ou claire sur le tissu et en conclut que la teinture n'est pas uniforme. Or, dans la plupart des cas, cette trace était déjà présente dans la matière – dans le fil, sur le métier à tisser ou la machine à tricoter, dans le bain de prétraitement – bien avant que le tissu n'atteigne le bain de teinture.
Le bain de teinture agit comme un révélateur. Les différences invisibles dans le tissu écru deviennent visibles sous l'effet de la teinture, de la chaleur et de la tension. À partir d'un même lot d'écru, un traitement doux ne laisse aucune trace ; un traitement agressif les fait apparaître nettement. La résolution du problème des stries ne peut donc pas se limiter à l'étape de teinture. Elle doit être prise en compte tout au long de la chaîne : fil, tissu, prétraitement, teinture – étape par étape.
Trois choses à retenir :
1. Une traînée est due à une différence dans l'absorption du colorant, et non à une erreur de l'opérateur.
2. Il est normalement invisible dans le gris-beige — seule une teinture d'essai le rend visible avec le temps.
3. Arrêter une traînée au niveau du fil ou du métier à tisser coûte environ un dixième du coût de sa correction dans le bain de teinture.
1. Qu'est-ce qu'une série ?
1.1 Définition
Une rayure est une bande de couleur parallèle au sens du fil et différente de la couleur de fond du tissu. Elle peut être plus foncée (rayure foncée) ou plus claire (rayure blanche), et sa largeur varie d'un fil à plusieurs centimètres.
Dans le sens de la chaîne, il s'agit d'une rayure verticale ; dans le sens de la trame, d'une barre de trame, d'une bande de trame ou d'un barré. En usine, le terme « barré » est souvent employé de manière imprécise pour désigner tout défaut en forme de bande ; il convient donc toujours de préciser le sens. Cette note prend pour référence la rayure de chaîne ; le barré se forme par le même mécanisme et se prévient de la même façon.
Une strie n'est pas synonyme de variation de teinte. La variation de teinte décrit une différence entre des zones : de la tête à la queue, de la lisière au centre, d'un lot à l'autre. Une strie décrit une différence le long d'une ligne. L'une concerne une zone, l'autre une ligne.
1.2 Cinq caractéristiques
| Directionnel | La bande suit le sens du fil : les stries de chaîne suivent la chaîne, les barres suivent la trame. Elle ne se déplace jamais en diagonale. |
| Bords définis | Les deux côtés de la bande sont nettement séparés plutôt que fondus progressivement. Sa largeur peut correspondre à l'épaisseur d'un fil (une « bande à fil unique ») ou atteindre plusieurs centimètres. |
| Longue durée | Une rayure de chaîne s'étend généralement sur toute la longueur de la pièce, parfois sur toute la longueur ; la barre s'étend sur toute la largeur. |
| Sombre et lumière | Les zones foncées correspondent à une forte absorption, les zones claires à une faible absorption. Il s'agit du même défaut observé sous deux angles opposés. |
| Latent | Invisible à l'état brut, elle devient visible après teinture ou apprêt. C'est la raison la plus fréquente pour laquelle une trace est attribuée à tort à la teinturerie. |
1.3 Comment le distinguer des autres défauts de teinte
Avant d'aborder la question des causes et des responsabilités, il convient de déterminer quel défaut est en cause. Six d'entre eux sont fréquemment confondus.
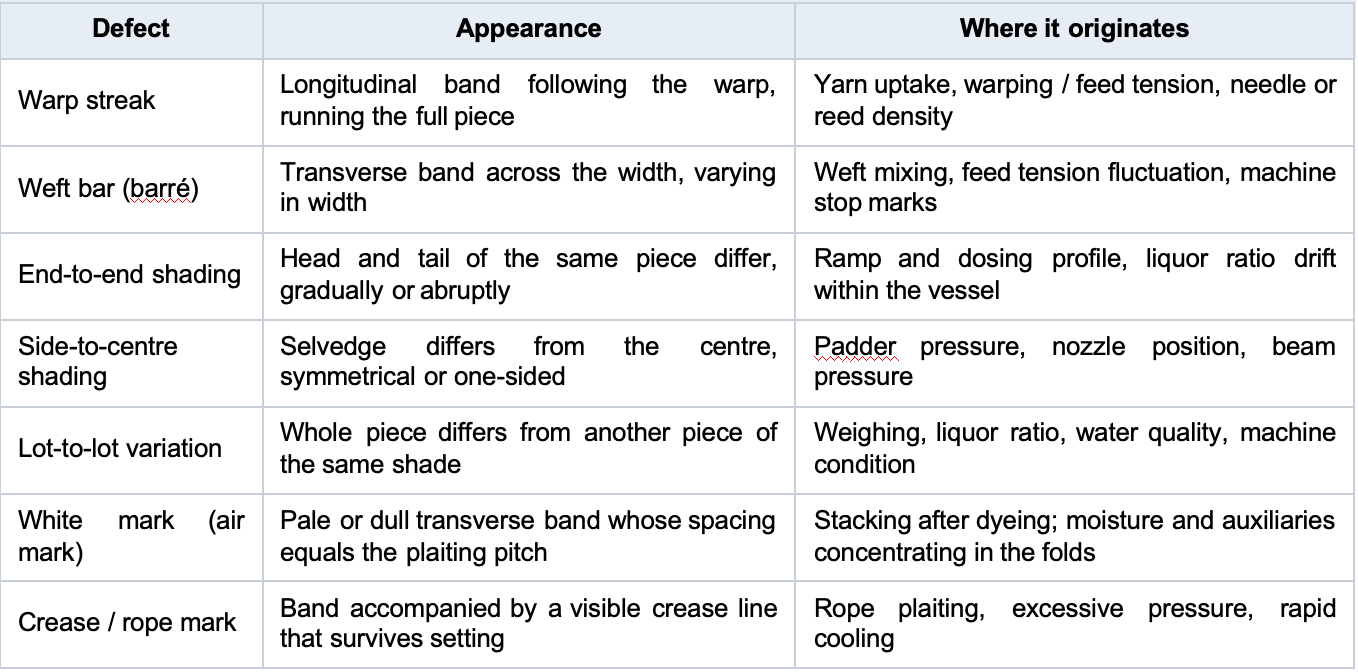
Les marques d'air ressemblent presque à des stries, mais elles se répètent au pas de tressage du camion et n'apparaissent qu'après fixation. Si l'espacement correspond au pas de pliage, vérifiez le stockage avant de modifier la recette de teinture.
1.4 Le coût de la commande
• Découpe et ombrage. Les panneaux gauche et droit, ou avant et arrière, provenant de bandes différentes présentent des ombrages différents. C'est le défaut que les fabricants de vêtements rejettent le plus souvent.
• Perte de tissu par marquage. Les panneaux doivent éviter la bande, ce qui augmente la consommation et le coût du tissu par vêtement.
• Aggravation après lavage. Le lavage en machine, le lavage aux pierres et le lavage enzymatique accentuent les traces, généralement constatées lors du contrôle final.
• Inspection et réclamations. La plupart des marques considèrent une strie comme un défaut majeur : déclassement AQL, rejet du lot, refacturation, fret aérien pour sécuriser la livraison.
• Responsabilité diluée. Le fileur, le tricoteur ou le tisserand et la teinturerie se renvoient la balle. La perte est finalement supportée par le maillon le plus faible, généralement celui de la date de livraison.
2. Comment se forme une traînée
2.1 Une relation
Si on enlève tout le vocabulaire, il ne reste que deux variables :
Strie = variation de l'absorption du colorant × intensité de développement
La variation de l'absorption de la teinture – la capacité propre au écru à absorber la teinture différemment le long de la bande – provient du fil et du tissage ou du tricotage.
L'intensité du développement, c'est-à-dire la façon dont le processus de teinture accentue cette différence, est déterminée par la vitesse de montée en température, le dosage de sel et d'alcali, le rapport des bains, la circulation et les auxiliaires.
L'intensité du développement, c'est-à-dire la façon dont le processus de teinture accentue cette différence, est déterminée par la vitesse de montée en température, le dosage de sel et d'alcali, le rapport des bains, la circulation et les auxiliaires.
L'absorption du colorant en un point donné du tissu dépend de trois facteurs : l'accessibilité de la fibre (cristallinité, taille des régions amorphes, nombre de groupes fonctionnels, taille résiduelle ou présence d'huile), la concentration et l'échange locaux du bain de teinture, ainsi que la température et le pH locaux. Si l'un de ces facteurs varie de façon discontinue sur la largeur du tissu, une bande apparaît.
Cela explique aussi pourquoi une teinturerie se sent injustement accusée. La variation d'absorption est apparue avec le beige écru ; la teinturerie a seulement décidé de son degré d'intensité. Mais elle est aussi la dernière à pouvoir la rendre visible et enrayer la perte avant l'expédition.
2.2 Traînées physiques versus traces chimiques
Deux stries peuvent paraître identiques et avoir des origines totalement différentes. C'est la distinction la plus utile pour le diagnostic.
| Taper | Cause première | Apparence typique | Une teinture peut-elle le masquer ? |
| Physique | La section transversale, la torsion, le volume ou le titre du fil diffèrent, la lumière se réfléchit donc différemment à cette extrémité. | Légèrement visible en gris-beige ; présent avant et après teinture ; plus évident sous un éclairage latéral. | En gros, non. C'est plus visible sur les teintes foncées. Seul le fil peut y remédier. |
| Chimique | La cristallinité, l'orientation, les groupes fonctionnels, la taille résiduelle et la teneur en huile diffèrent, ce qui explique que la fibre absorbe la teinture différemment. | Invisible en écru ; n’apparaît qu’après teinture ; son intensité varie selon la classe de teinture. | En partie. Un meilleur nivellement, une sélection appropriée des colorants et une température plus élevée permettent de réduire ce phénomène. |
En pratique : une trace physique indique que « cette extrémité est différente des autres » – adressez-vous au fileur. Une trace chimique indique que « cette extrémité absorbe la teinture différemment » – le fileur en est responsable, mais la teinturerie peut atténuer la différence. Les deux se manifestent de la même manière lorsqu’on défait le tissu : une extrémité est nettement plus foncée ou plus claire sur toute sa longueur.
2.3 Pourquoi les teintes sensibles le révèlent en premier
Le même produit peut être impeccable en ivoire et présenter des stries marquées en bleu marine, noir, olive, kaki ou gris moyen. Trois raisons :
• Concentration de colorant plus élevée. Dans les teintes foncées, les petites différences d'absorption sont amplifiées par une grande quantité de colorant sur la fibre.
• Plus de composants. La Navy est généralement construite à partir de deux ou trois teintures avec des courbes d'épuisement différentes ; la plus rapide prend ce qu'elle peut et la différence forme une bande.
• Sensibilité visuelle. Un décalage ΔE est remarqué plus tôt sur les teintes foncées et neutres — sur le gris ou le beige, 0,5 est déjà visible sur la table.
D'où la règle à suivre en atelier : tester le gris-beige avec la teinte la plus sensible dont vous disposez. Si le gris-beige se marie bien avec le bleu marine ou le gris moyen, le reste de la gamme est sans danger.
3. Causes
La liste ci-dessous décrit le processus. Les éléments en haut sont les principales sources de stries ; ceux plus bas, les amplificateurs. En pratique, une strie visible résulte généralement de l’effet de deux ou trois éléments, c’est pourquoi la correction d’une seule étape ne fait souvent que l’atténuer.
3.1 Fils et fibres — la première source
| # | Cause | Mécanisme et ce que vous voyez |
| 1 | Mélange de lots : des fils provenant de différents filateurs, lots ou dates de production sont introduits dans un même lot. | La polymérisation, le tréfilage et l'huile de finition varient d'un lot à l'autre, ce qui explique les différences d'absorption. La bande n'a pas de largeur fixe, sa position varie d'une pièce à l'autre, et même les pièces issues d'un même bain présentent des différences d'intensité. C'est la principale cause de stries à l'échelle mondiale. |
| 2 | Torsion irrégulière, épaisseur ou denier inégaux — filières ou buses usées, températures de fausse torsion fluctuantes | La torsion modifie le volume, ce qui modifie l'espacement entre les filaments. Dans le polyester et le nylon, la température de la broche et la tension d'étirage lors d'une torsion simulée créent une cristallinité différente, de sorte qu'une extrémité donnée absorbe plus ou moins de teinture. |
| 3 | dérive des proportions de mélange (polyester/coton, nylon/élasthanne, laine/polyester) | Une variation d'un ou deux points au sein d'un même lot modifie sensiblement l'absorption. Avec deux classes de colorants, chacune développe sa propre bande. |
| 4 | Variation de la qualité des fibres — maturité du coton, teneur en fibres immatures et mortes, fibres courtes | Le coton immature possède une paroi plus fine et une fraction amorphe différente ; il se teint rapidement et paraît pâle. La fibre morte ne se teint pas du tout et apparaît comme une traînée blanche ou une tache marbrée. |
| 5 | Huile résiduelle, colle ou cire, répartie de façon irrégulière | Les résidus locaux repoussent ou retardent la teinture. Lorsque le prétraitement ne parvient pas à les éliminer, il en résulte une bande pâle, très fréquente sur les tissus écrus tissés apprêtés. |
| 6 | Contamination par des fibres colorées — fil mélangé, fibre teinte dans la masse d'un lot naturel | Ne peut être éliminée par prétraitement ; laisse une bande permanente. |
| 7 | Variation du taux d'humidité, humidité locale ou moisissures | Le gain modifie la vitesse d'adsorption de la teinture ; les zones humides ou moisies se teignent différemment et apparaissent sous forme de bandes ou de taches. |
3.2 Tissage, tricotage et écru
# | Cause | Mécanisme et ce que vous voyez |
| 8 | Déformation irrégulière ou tension de poutre | La tension variable à chaque extrémité engendre des différences locales de densité et de poids au mètre carré, ce qui modifie la quantité de fibres par unité de surface et, par conséquent, l'absorption de la teinture. La bande, fixe sur le rouleau, se répète sur chaque pièce : c'est le motif classique du tissage. |
| 9 | Fluctuations de la tension d'entraînement du fil de tricotage, longueurs d'entraînement inégales | Une tension d'entraînement plus élevée produit des boucles plus petites et une surface plus dense, ce qui donne un rendu plus pâle. L'usure des roues d'entraînement sur les machines à tricoter circulaires, rectilignes et chaîne produit des bandes périodiques. |
| 10 | Densité inégale des aiguilles ou des anches, machine usée | Le pas de l'aiguille et l'espacement des lames déterminent directement la densité ; les machines usées perdent leur concentricité et la bande devient périodique. |
| 11 | Stockage de grèges — empilement lourd, humidité locale, compression longue | Les zones comprimées ne s'humidifient pas uniformément lors du prétraitement ; les zones humides développent des moisissures et une dérive du pH. |
| 12 | Écart de densité ou de poids local — erreurs d'enroulement, mauvaise extrémité ou mauvais choix | Une différence structurelle ne peut être effacée par la teinture ; seuls le tissage et l'inspection du tissu peuvent la déceler. |
3.3 Prétraitement — le plus souvent négligé, et un facteur fréquent de création
| # | Cause | Mécanisme et ce que vous voyez |
| 13 | Dédimensionnement incomplet ou irrégulier | L'encollage résiduel bloque la teinture et se manifeste par une bande pâle. La distribution granulométrique était déjà irrégulière (pression de laminage inégale) ; le désencollage ne fait que la maintenir. |
| 14 | Décapage irrégulier — concentration d'alcali, température, durée ou rapport de bain | Là où la cire et la pectine persistent, la mouillabilité est faible et l'absorption lente. Les bords de la bande sont mous et flous, et les tests d'absorption varient sur toute sa largeur. |
| 15 | mercerisation inégale | Toute variation de la concentration en alcali, de la tension ou du lavage modifie le gonflement et l'orientation, et donc les zones accessibles à la teinture. C'est très visible et irréparable. Plus fréquent sur le coton. |
| 16 | Peroxyde ou alcali résiduel, rinçage insuffisant, pH fluctuant | Les résidus alcalins hydrolysent prématurément le colorant réactif ; les résidus de peroxyde le détruisent. Ces deux phénomènes entraînent l’apparition de bandes irrégulières, pâles ou délavées. Une variation du pH en fin de prétraitement est la cause invisible la plus fréquente. |
| 17 | Absorption d'humidité inégale de gauche à droite sur une plage continue | La pression inégale du rouleau de compression laisse plus de liquide d'un côté, de sorte que la concentration et la température réelles de l'alcali diffèrent en aval, produisant une bande à une position fixe. |
Les traces de prétraitement présentent des caractéristiques communes : des bords flous, une largeur plus importante et une position fixe due à la machine (rouleau de pressage, rouleau guide, bain). Si la bande est large et souple, il convient d’examiner le prétraitement avant de s’intéresser aux teintures.
3.4 Teinture — l'amplificateur
| # | Cause | Mécanisme et ce que vous voyez |
| 18 | Rampe trop rapide, température de départ trop élevée | La teinture s'épuise rapidement avant que la fibre n'ait eu le temps de gonfler complètement, trop vite pour permettre une uniformisation. C'est la première raison pour laquelle une même teinte écru présente des stries lors d'un processus et pas lors d'un autre. |
| 19 | Sel, alcali ou acide ajoutés en une seule fois | Une augmentation locale de la concentration du colorant le fixe sur la fibre la plus proche, créant ainsi un gradient sur le tissu. Les colorants réactifs en milieu alcalin et les colorants acides en milieu acide sont les plus sensibles. |
| 20 | Rapport liquide/eau insuffisant, faible circulation, buse ou filtre obstrué. | L'eau distillée n'est pas renouvelée à la surface du tissu ; sa concentration varie selon les couches et les zones. Une buse obstruée laisse une trace à un endroit fixe. |
| 21 | Courbes d'épuisement non concordantes dans une combinaison, trop de colorants | La teinture la plus rapide s'applique et les autres ne peuvent pas suivre, ce qui provoque un dédoublement de la teinte en largeur. Le risque augmente fortement au-delà de trois composants. |
| 22 | Colorant mal dissous, aggloméré ou non filtré | Les particules non dissoutes se déposent sur le tissu ou sur les surfaces de la machine et provoquent des taches et des bandes, généralement accompagnées de stries. |
| 23 | Agent de nivellement ou retardateur inadapté, ou en quantité insuffisante. | En l'absence d'un élément retenant la teinture, la vitesse d'absorption est entièrement déterminée par les variations propres au gris-beige. |
| 24 | Tension et pression des couches inégales lors de la teinture sur jig ou sur ensouple | Là où la tension d'enroulement est élevée, la pénétration est faible ; les couches intérieures et extérieures, ainsi que la lisière et le centre, absorbent la teinture différemment, produisant des bandes régulières. |
| 25 | Pré-séchage excessif sur une plage de tampons continue — migration | L'évaporation rapide amène le colorant à la surface ; les zones qui sèchent plus vite sont plus riches en colorant et apparaissent sous forme de bandes. Ceci est spécifique aux gammes continues. |
| 26 | Dépôts de tartre, d'oligomères et de goudron dans la machine | Les dépôts se déplacent avec l'alcool et se déposent sur le tissu sous forme de bandes ou de taches sombres irrégulières. |
| 27 | Une teinte délicate superposée à un gris-beige marginal | Les teintes profondes, complexes et neutres font ressortir le mieux le gris-beige. Le bleu marine, le noir, l'olive, le kaki, le gris moyen et le beige sont les plus courants. |
3.5 Finitions et utilités
| # | Cause | Mécanisme et ce que vous voyez |
| 28 | Température, vitesse de l'air ou tension inégales dans la rameuse | Une surchauffe locale provoque une migration thermique du colorant dispersé et un changement de teinte ; une tension inégale modifie la densité et se traduit par une bande. |
| 29 | Variation locale de la pression lors du calandrage ou du stentage | Un bol de calandre endommagé ou une chaîne de rameuse mal synchronisée laisse une bande à un endroit fixe avec un lustre différent. |
| 30 | Eau dure, ions de fer ou de cuivre | Les ions métalliques se complexent avec le colorant et catalysent la décomposition du peroxyde, provoquant des variations de teinte localisées, voire l'apparition de trous. Ce phénomène est particulièrement visible lors d'un changement de source d'eau. |
| 31 | Vapeur humide, pression de vapeur fluctuante | Le condensat pénètre avec un chauffage direct et abaisse la température locale, ce qui modifie l'absorption. |
3.6 Sensibilité spécifique aux fibres
| Fibre / tissu | Là où c'est sensible | Comment cela se manifeste |
| Coton et mélanges | Maturité, fibres mortes, mercerisation irrégulière, désencollage incomplet | Bandes pâles et marbrures ; les stries mercerisantes sont irréparables. |
| Polyester (filament, DTY) | Température de faux-torsion et tension d'étirage, cristallinité, filières usées | Bandes fines et denses dans des tons foncés (bleu marine, noir), principalement des stries pâles |
| Nylon, y compris le nylon/élasthanne | Nombre de groupes terminaux amine, historique thermique différent | Très sensible ; bandes claires foncées et claires avec des colorants acides, difficiles à masquer |
| Laine et mélanges de laine | Répartition du diamètre des fibres, dommages causés par la écaille, feutrage irrégulier | Des stries et des bandes de tonalité, généralement avec une différence au toucher |
| tissus élastomères | Tension du spandex, processus de revêtement, température préréglée | Stries longitudinales et bandes de densité ; les panneaux se rétractent différemment après la découpe |
4. Prévenir la série
La prévention repose sur un système à plusieurs points d'intervention, et non sur un simple ajustement de la recette au niveau d'une seule machine. Les cinq portes ci-dessous sont classées par ordre de coût, de la moins chère à la plus efficace.
4.1 Porte 1 : réception du fil
Un lot, un bain. Chaque lot est documenté. Testez avant de nourrir.
• Un lot de fil par bain de teinture. Même fileur, même numéro de lot, même date de production. Tout changement de lot nécessite un nouvel essai en laboratoire ; si les lots ne peuvent être appariés, il est préférable de les teindre séparément plutôt que de risquer un mélange.
• Conservez un registre des lots. Ce registre doit contenir le numéro de lot, le fournisseur, la date de production, la composition et le ratio de mélange, le degré de torsion, le denier, l'uniformité (indice CV), le poilage et le taux de reprise d'humidité. Il constitue la seule preuve disponible en cas de litige.
• Test de la bande de tricot (bande de chaussettes) : la méthode la plus efficace pour éviter les taches de teinture. Tricotez une petite bande avec chaque paquet, assemblez-les en une seule bande continue, teignez-la dans une teinte discrète en un seul bain, laissez-la sécher et retirez les paquets dont la couleur est différente. Cela permet d’éviter que les fils ayant absorbé une quantité différente de teinture ne se retrouvent sur la machine.
• Contrôle physique à réception : torsion, denier, volume, uniformité et pilosité. Un défaut physique ne peut être corrigé en teinturerie ; le seul endroit où il peut être refusé est donc à la réception des marchandises.
• Trier et séparer. Les fils non conformes mais non mis au rebut sont marqués et réservés aux teintes sensibles, aux doublures ou aux poches.
4.2 Deuxième étape : tissage, tricotage et écru
• Fiche de contrôle de la tension. Les valeurs de consigne et les valeurs réelles de l'ourdissage, de l'alimentation et de l'enroulement sont enregistrées à chaque poste et vérifiées par le superviseur à fréquence fixe. La tension est la première cause de défauts de tissage et le paramètre le plus économique à contrôler.
• Essai de teinture en tête de chaîne. Prélevez un échantillon à une distance de 30 à 3 mètres du début de la pièce et teignez-le dans la teinte la plus sensible avant de lancer la production. N’attendez pas d’avoir tissé plusieurs milliers de mètres : la perte est alors irréversible.
• Classez les tissus écrus et répartissez-les en conséquence. Triez-les en trois catégories : première qualité, deuxième qualité et qualité standard. La première qualité est destinée aux teintes sensibles (bleu marine, noir, olive, gris moyen), la qualité standard aux teintes insensibles. C’est généralement la raison pour laquelle une usine expérimentée « semble ne rien faire » et obtient malgré tout moins de stries.
• Respect des règles de stockage. Séparer les articles, éviter le surpeuplement, conserver au sec, premier entré, premier sorti. Les tissus écrus humides ou fortement compressés sont traités séparément.
• Approbation du premier échantillon. En cas de changement de lot, de machine ou d'article, conserver et tester la teinture du premier échantillon ; conserver cet échantillon pendant trois mois après l'expédition.
4.3 Troisième étape : prétraitement
• Désencoller complètement. Mesurer la taille résiduelle (un taux d'élimination ≥ 95 % est généralement visé ; vérifier par rapport à vos propres normes et à celles de votre client). La taille résiduelle est une cause directe de bandes pâles, et la distribution granulométrique devient irrégulière lorsque les rouleaux de pressage sont irréguliers.
• Maintenez constants quatre paramètres : la concentration en alcali, la température, la durée et le rapport de dilution. Ajoutez les produits chimiques par portions après dilution, jamais en une seule fois.
• Verrouillez les paramètres de mercerisation. La concentration d'alcali (240–260 g/L est une plage courante pour le coton ; à titre indicatif uniquement), la tension et le rinçage sont gérés simultanément, la concentration étant contrôlée en cours de production. Une trace de mercerisation ne peut être réparée, seulement évitée.
• Éliminer le peroxyde, contrôler le pH. Utiliser de la catalase après le blanchiment et neutraliser jusqu'à un pH légèrement acide (6-7 à la livraison). Les variations de pH sont la cause invisible des traces de colorants réactifs.
• Mesurer l’homogénéité. Prélever des échantillons à gauche, au centre et à droite de chaque lot et comparer l’absorbance (test de la goutte) et le pH de surface. Si l’étalement dépasse la limite interne, le lot n’est pas prêt à être teint.
• Vérifier l’adhérence de l’encre humide sur les rouleaux continus. Contrôler la régularité de l’alimentation par pression à l’aide d’une empreinte ou de papier de pression à intervalles réguliers.
4.4 Quatrième étape : le processus de teinture
Ce dispositif ne supprime pas la différence ; il atténue l’intensité du développement. L’objectif est de permettre une application de teinture suffisamment lente et uniforme pour que les petites variations du gris-beige ne se transforment jamais en une bande.
(1) Sélection de la recette et de la teinture
• Effectuez un essai de teinture sur le lot de gris-beige définitif. Validez la formule sur un échantillon de gris-beige prélevé en laboratoire, dans la teinte la plus sensible. C'est la dernière occasion de révéler une trace avant le bain de production.
• Ne pas utiliser plus de trois colorants en combinaison, choisis pour leurs courbes d'épuisement similaires. Privilégier les colorants offrant un bon nivellement et une bonne couverture : parmi les colorants dispersés, les types E et SE couvrent mieux les stries que les types S et SF, dont la masse moléculaire plus élevée entraîne un épuisement plus lent et laisse apparaître la bande.
• Évitez les colorants à forte substantivité. Une forte substantivité signifie une absorption rapide et importante et une tolérance minimale aux variations de teinte.
• Changez les colorants en bloc. Le remplacement d'un seul composant modifie la teinte et risque de provoquer un métamérisme ; replongez l'ensemble et vérifiez à nouveau la solidité des couleurs.
(2) Montée en puissance et dosage
• Commencez à froid et augmentez la température par paliers, à raison de 1 à 1,5 °C par minute (valeur de référence ; à ajuster en fonction de la fibre et de la machine). Ralentissez ensuite la température dans la plage où l’absorption est la plus rapide — environ 90 à 110 °C pour le polyester, et lors de l’étape de fixation pour les colorants réactifs.
• Ajouter le sel, l'alcali, l'acide et les accélérateurs par portions, en assurant une circulation suffisante entre chaque ajout. Ne jamais jeter en une seule fois.
• Maintenir à température. Un maintien plus long après épuisement permet à la teinture de migrer à l'intérieur de la fibre et de s'uniformiser, ce qui réduit visiblement les bandes pâles.
• Utiliser le polyester à une température plus élevée (135–140 °C, valeur de référence). Un gonflement accru des zones amorphes compense les différences d'accessibilité et la couverture s'améliore nettement. Vérifier au préalable la pression nominale du récipient et l'état de la soupape de sécurité.
(3) Machine et circulation
• Garantir la circulation. Adapter le débit de la pompe, la pression de la buse et la vitesse du câble à la charge ; nettoyer les filtres à chaque lot et éliminer le tartre et les oligomères de la cuve à intervalles réguliers.
• Ne dépassez pas la limite de charge. Une surcharge augmente la pression des couches et prive le liquide d'accès — une erreur d'auto-infligeage très courante.
• Teinture sur gabarit et ensouple. Alterner le sens d'enroulement, maintenir une tension uniforme et éviter les différences entre l'intérieur et l'extérieur et entre la lisière et le centre.
• Plages de tampons continues. Vérifiez la pression de rouleau de gauche à droite, pré-séchez délicatement sans air comprimé direct à haute vitesse et utilisez un agent anti-migration si nécessaire.
(4) Auxiliaires
Les agents égalisateurs et retardateurs sont adaptés à la fibre et à la classe de colorant. Leur rôle est de ralentir l'absorption et de favoriser la migration, et non de masquer une traînée.
Les agents masquants (de type support) sont à utiliser en dernier recours. Ils agissent en faisant gonfler davantage la fibre, mais ils sont thermosensibles, ont tendance à provoquer des taches de support et une agglomération du colorant (goudronnage), et augmentent les coûts et la charge polluante des effluents. Si le procédé peut résoudre le problème, il est préférable de ne pas recourir à un auxiliaire.
4.5 Cinquième étape : inspection et jugement
• Fixez les conditions d'observation. Armoire lumineuse D65, géométrie 45/0, éclairage et fond constants. Une traînée lumineuse apparaît différemment selon la source lumineuse ; la comparaison doit donc toujours être effectuée sous la même source.
• L’observation visuelle prime sur l’instrumentation. Une strie est une bande localisée ; un spectrophotomètre la lissagee et indique souvent « aucune différence ». Mesurez la bande et le fond adjacent séparément et comparez les deux mesures.
• Limites internes, par exemple : bande par rapport au sol ΔE ≤ 1,0 (à resserrer à 0,8 pour les teintes sensibles), échelle de gris pour le changement ≥ 4. Confirmer par rapport à la valeur convenue avec le client.
• Conservez des échantillons de chaque lot (gauche, centre, droite, tête, milieu et queue) pendant trois mois. Cette conservation constitue la seule preuve matérielle disponible en cas de réclamation.
• Ajouter un éclairage latéral lors de l'inspection. Les stries physiques sont invisibles sous une lumière directe et apparaissent sous un éclairage latéral rasant ; la table d'inspection doit être équipée d'une lampe latérale réglable.
4.6 Traitement des tissus déjà striés
Toutes les séries ne sont pas récupérables et toutes ne sont pas bonnes à jeter. Évaluez-les et décidez, plutôt que de tout mettre au rebut ou de les classer en première qualité.
| Degré | Jugement | Disposition |
| Très léger | Visible uniquement en éclairage latéral ; ΔE dans les limites internes | Libérer ou détourner vers la doublure et la mise en poche avec l'accord écrit du client |
| Léger | Visible en lumière normale, bande plus pâle que le sol | La correction de teinte (« topping ») fonctionne sur les bandes claires mais pas sur les bandes foncées ; refaire le test de solidité ensuite. |
| Modéré | Le bracelet étant clairement visible, le client refusera d'accepter. | Décolorer et reteindre : évaluer la perte d'intensité et le changement de teinte, effectuer un test de trempage en laboratoire au préalable ; uniquement pour les classes de teinture décolorables |
| Grave | Large, sombre, couvrant toute la pièce | Optez pour une qualité inférieure ; privilégiez l’impression, le revêtement ou la teinture en fil pour masquer le défaut ; ou découpez autour de la bande. |
| Jamais | Tout diplôme | En « effaçant » une trace par essorage, adoucissement ou calandrage et en expédiant le produit comme étant de première qualité, la bande est toujours présente et réapparaîtra après lavage. |
Règle stricte : les tissus retravaillés ne sont pas considérés comme de première qualité et ne sont mélangés à d’autres lots qu’après confirmation écrite du client. Le coût d’une seule omission se traduit généralement par une saison de perte de confiance.
5. Diagnostic et responsabilisation
Ce qui prend du temps, ce n'est pas la correction elle-même, mais la question de savoir à qui incombe le problème. Les cinq étapes ci-dessous permettent d'y remédier en une demi-heure sur le terrain.
5.1 Vérification en cinq étapes
1. Démêlez. Tirez sur une extrémité du fil, en la ramenant de la bande vers le fond adjacent, et comparez la longueur totale. Si l'extrémité est entièrement plus foncée ou plus claire, le problème vient du fil lui-même : défaut de filage ou torsion incorrecte.
2. Mesurez la largeur. Une largeur de fil : fil. Plusieurs dizaines de fils groupés : tension de la chaîne ou densité des aiguilles et du peigne. Plusieurs centimètres aux bords flous : prétraitement ou rouleaux de compression.
3. Vérifier la répétabilité. Position identique pour chaque pièce : tissage, car la position est fixe sur le rouleau. Position aléatoire, différente pour chaque pièce et chaque bain : teinture ou prétraitement.
4. Observez le bord. Une limite nette indique une différence de structure ou de fil. Une limite progressive indique une tension, une circulation ou un gradient de température.
5. Faites un essai de teinture sur l'écru. Prélevez un échantillon d'écru du même lot et teignez-le en même temps que l'échantillon problématique, dans le même bain. Si la tache se reproduit, le problème vient de l'écru ou du fil ; sinon, il s'agit d'un défaut de teinture. C'est la seule étape qui permette de trancher la question avec certitude.
5.2 Tableau d'attribution
| Ce que vous observez | stade le plus probable | Pourquoi |
| Bande d'un fil de large ; toute l'extrémité est plus foncée ou plus claire | Filage — filage ou fausse torsion | L'absorption suit l'extrémité, et non sa position dans le tissu. |
| Le groupe est assis à une position fixe sur la poutre et répète chaque morceau | Tension de tension de la bobine ou de l'alimentation | Une différence de tension crée une différence de densité |
| Le bracelet présente une différence de densité ou de poids mesurable | Tissage ou tricotage — aiguille, peigne, machine | Structurelle ; la teinture ne peut pas l'éliminer. |
| La bande s'aligne avec un rouleau de compression, un rouleau de guidage ou une buse. | Machine — prétraitement ou teinture | La géométrie de la machine fixe la position |
| La gravité diffère entre les différentes parties d'une même baignoire et entre les sections d'une même baignoire. | Lots mixtes de gris-beige | Chaque morceau a son propre comportement d'absorption |
| Seules les teintes foncées ou sensibles le révèlent ; les teintes claires sont pures. | Combinaison de teintures et variations de gris-beige | Intensité du développement et sensibilité visuelle agissant de concert |
| L'espacement des bandes est égal au pas de tressage du camion. | Stockage — marque d'air, post-traitement | Un espacement régulier et répétable apparaît après la mise au point. |
| La traînée disparaît lorsque la même teinte grège est utilisée dans un autre navire. | Teinture — ce bain particulier | État des vaisseaux, circulation, pratique posologique |
5.3 Trois règles pour le suivi
Ne classez pas le dossier sans en connaître la cause. Ne le classez pas sans action. Ne le classez pas sans vérification. Une série de défauts est généralement la somme de plusieurs causes ; un simple changement de recette la réduit donc généralement plutôt que de l'éliminer. Chaque incident doit être consigné sur une page : lot de tissu écru, nuance, largeur et position de la bande, résultat de l'essai de teinture, action entreprise, résultat après nouvelle teinture. Après cinquante enregistrements, ce fichier constitue une référence plus précieuse que n'importe quel manuel : il s'agit des données de votre propre usine.
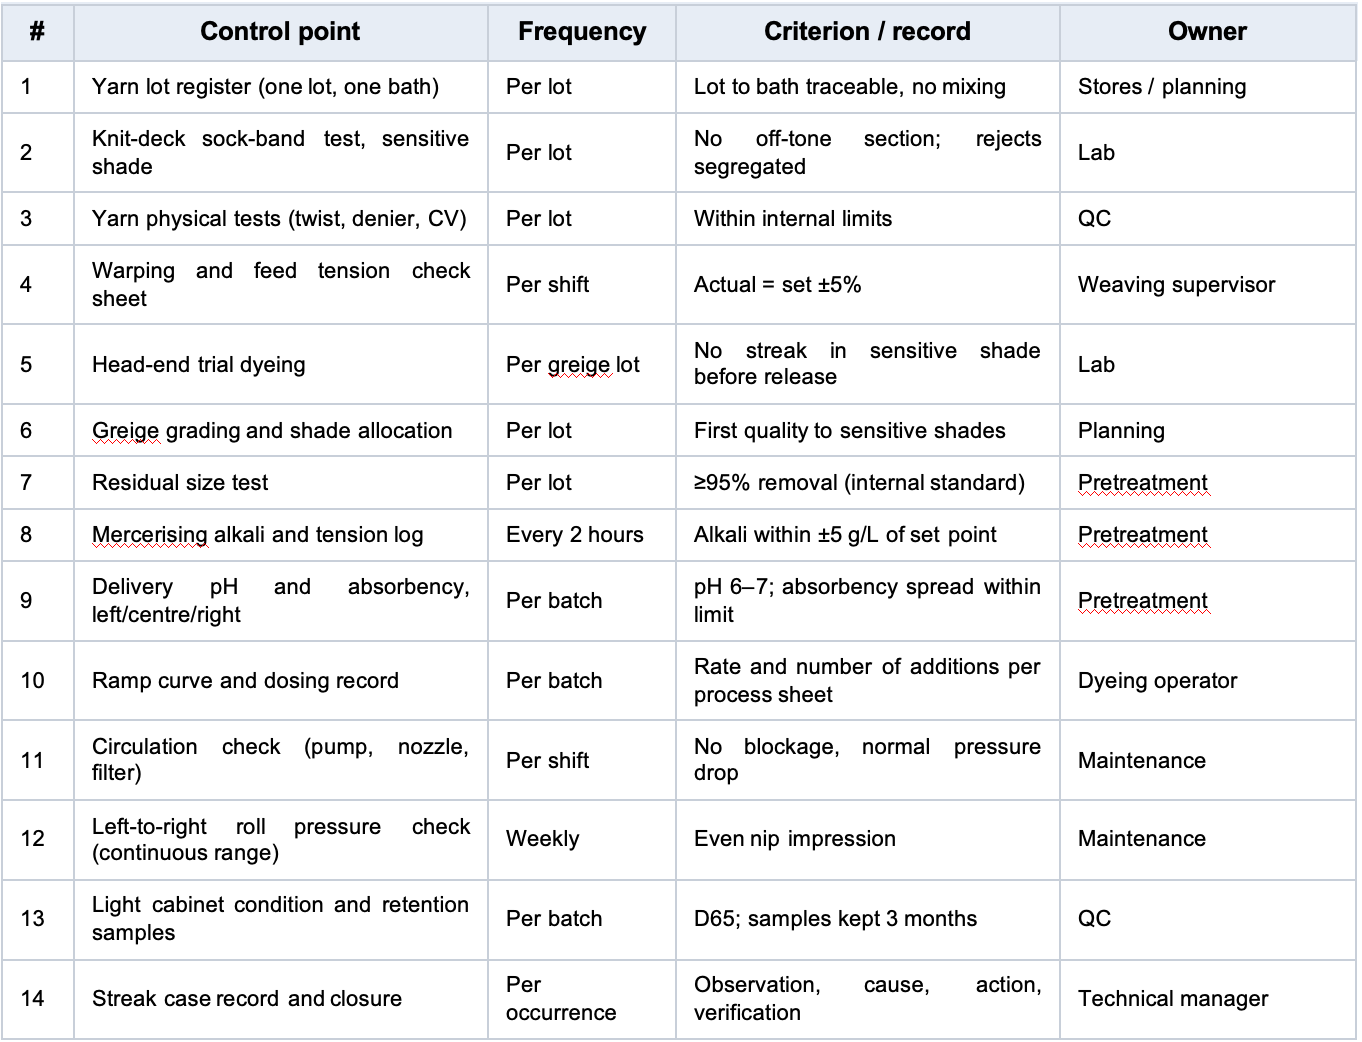
6. Liste de contrôle de l'atelier
Imprimez ce document et affichez-le à la teinturerie ; utilisez-le pour la réunion d’avant-poste et pour l’inspection des rondes. Les valeurs de la colonne « critère » sont des références courantes dans le secteur et doivent être remplacées par vos propres limites internes.
7. Clôture
Une variation est une différence, pas une erreur. Nul besoin de commettre une faute pour qu'elle apparaisse : un lot de fil différent, une tension décalée d'un demi-réglage, une rampe trop rapide de deux degrés. Chercher le responsable ne résoudra rien ; corriger la différence, étape par étape, sera la solution.
Interprété dans l'autre sens, ce même paragraphe décrit un calcul de coûts. Un essai de tricotage coûte quelques mètres de fil. La teinture d'un bain coûte plusieurs milliers de mètres et une semaine de livraison. Un envoi refusé coûte un client. Prévenir un problème est peu coûteux ; le rattraper relève simplement de la gestion de crise.
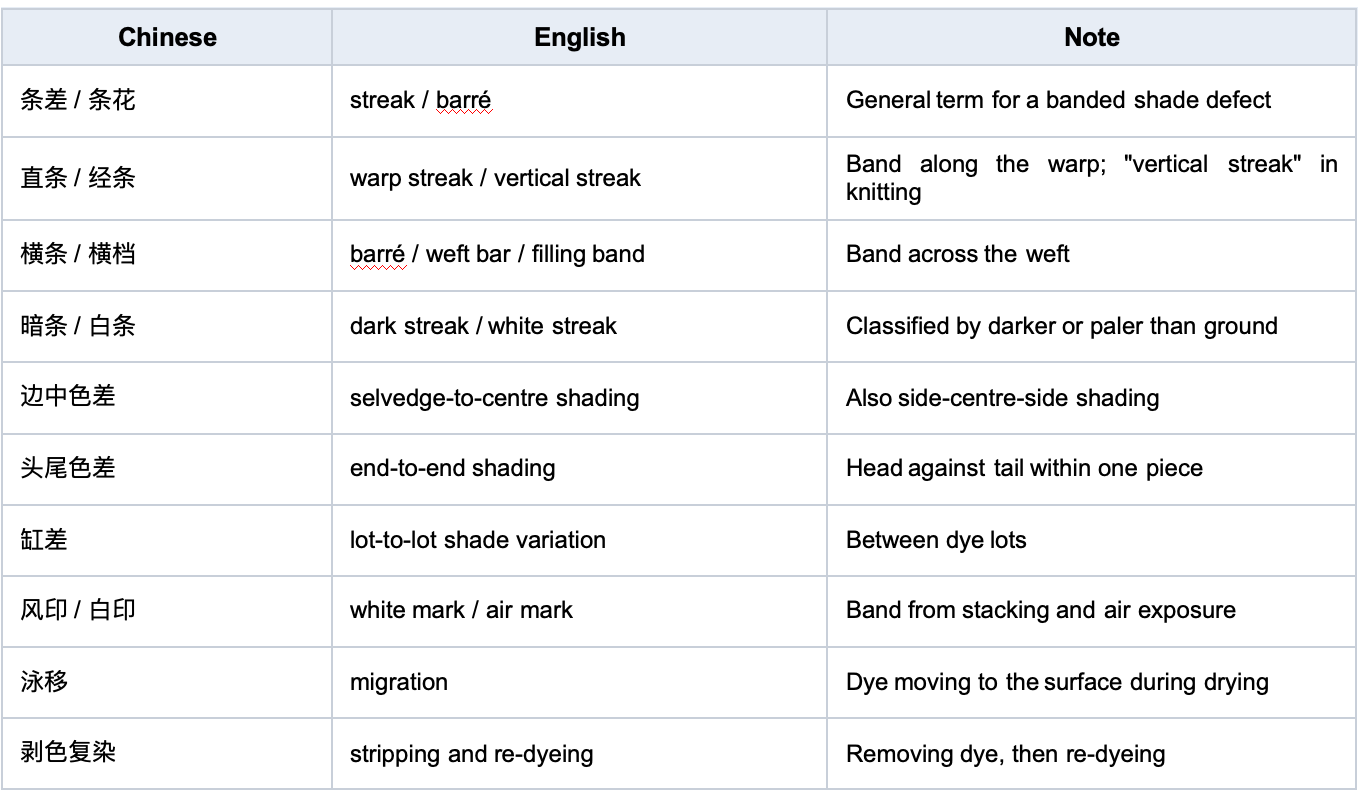
Annexe A. Terminologie (chinois / anglais)
Annexe B. Remarques sur l'utilisation
Les paramètres indiqués à titre de référence (élimination de l'apprêt, alcali de mercerisation, vitesse de montée en température, température de teinture, ΔE interne) correspondent à des plages de valeurs courantes utilisées dans l'industrie pour expliquer le principe de contrôle. Il ne s'agit pas d'une fiche de procédé. Les valeurs réelles doivent être adaptées aux capacités de votre machine, au type de fibre et à la norme convenue avec le client.
Les stries sont évaluées visuellement par rapport à un échantillon de référence ; les mesures instrumentales ne constituent qu’un élément de preuve complémentaire. Les résultats varient selon la source lumineuse et le fond, les conditions d’observation doivent donc être fixes.
Les causes sont listées par ordre chronologique. En production, elles se combinent généralement ; privilégiez le contrôle en cinq étapes et un essai de teinture sur le même écru plutôt que d’attribuer le défaut à une seule étape.

Jiede, fabricant expérimenté de tissus d'habillement, peut vous aider à résoudre tous vos besoins et problèmes en matière de tissus de mode.
CONTACT US
Contacts : Candy
TEL: 86-18158661662
E-mail:candy@jiedetextiles.com
WhatsApp : +86 18158661662
Adresse : Salle 6068, Bâtiment 9b, Parc créatif de la Cité textile de Chine, n° 199, route Chuangyi, Keqiao, Shaoxing, Zhejiang, Chine.