Jiede Fabric es un fabricante y proveedor profesional de telas para prendas de moda personalizadas desde 2014.


DYEING STREAK
Apertura: una raya no es un fallo de teñido, es un fallo visible.
De todos los defectos que puede encontrar una tintorería, la raya es la que suele generar más discusiones. El cliente ve una línea oscura o clara que recorre la tela y concluye que la tintorería no la tiñó de manera uniforme. En la mayoría de los casos, la raya ya estaba presente en el material —en el hilo, en el telar o la máquina de tejer, en el baño de pretratamiento— mucho antes de que la tela llegara al recipiente de tinte.
El recipiente de tinte actúa como un revelador. Las diferencias que eran invisibles en la tela cruda se convierten en bandas visibles debido al tinte, el calor y la tensión. Con el mismo lote de tela cruda, un proceso suave no deja vetas; un proceso agresivo las hace destacar. Por lo tanto, la solución a las vetas no puede limitarse al proceso de teñido. Debe abordarse a lo largo de toda la cadena: hilo, tejido, pretratamiento, teñido, paso a paso.
Tres cosas que vale la pena recordar:
1. Una raya es una diferencia en la absorción del tinte, no un error del operador.
2. Normalmente es invisible en el color crudo; solo una prueba de teñido lo hace visible con el tiempo.
3. Detener una raya en el hilo o en el telar cuesta aproximadamente una décima parte de lo que cuesta corregirla en el recipiente de tinte.
1. Qué es una racha
1.1 Definición
Una raya es una franja de color que corre paralela a la dirección del hilo y que difiere del color base de la tela. Puede ser más oscura que el fondo (una "raya oscura") o más clara (una "raya blanca", también llamada raya), y su ancho varía desde un solo hilo hasta varios centímetros.
A lo largo de la urdimbre se observa una raya de urdimbre o raya vertical; a lo ancho de la trama se denomina barra de trama, banda de relleno o barra. En la industria textil, el término «barra» se aplica a menudo de forma imprecisa a cualquier defecto en forma de banda, por lo que siempre debe especificarse su dirección. Esta nota toma la raya de urdimbre como referencia principal; la barra se forma mediante el mismo mecanismo y se previene de la misma manera.
Una raya no es lo mismo que una variación de tono. La variación de tono describe una diferencia entre áreas: de principio a fin, del borde al centro, de un lote a otro. Una raya describe una diferencia a lo largo de una línea. Una es un área, la otra es una línea.
1.2 Cinco características
| Direccional | La banda sigue el recorrido del hilo: las líneas de urdimbre discurren junto con la urdimbre, y las franjas, junto con la trama. Nunca discurre en diagonal. |
| Bordes definidos | Los dos lados de la banda están visiblemente separados en lugar de fusionarse gradualmente. El ancho puede ser igual al de un hilo (una "raya de un solo extremo") o alcanzar varios centímetros. |
| De larga duración | Una raya de urdimbre suele recorrer toda la longitud de la pieza, a veces toda la pieza; la barra abarca todo el ancho. |
| Oscuro y claro | Oscuro donde la captación es alta, pálido donde la captación es baja. Ambos son el mismo defecto visto desde lados opuestos. |
| Latente | Invisible en crudo, visible después del teñido o acabado. Esta es la razón más común por la que una raya se atribuye erróneamente a la tintorería. |
1.3 Cómo distinguirlo de otros defectos de color
Antes de hablar de causa y responsabilidad, determine a qué defecto se refiere. Seis defectos suelen confundirse.
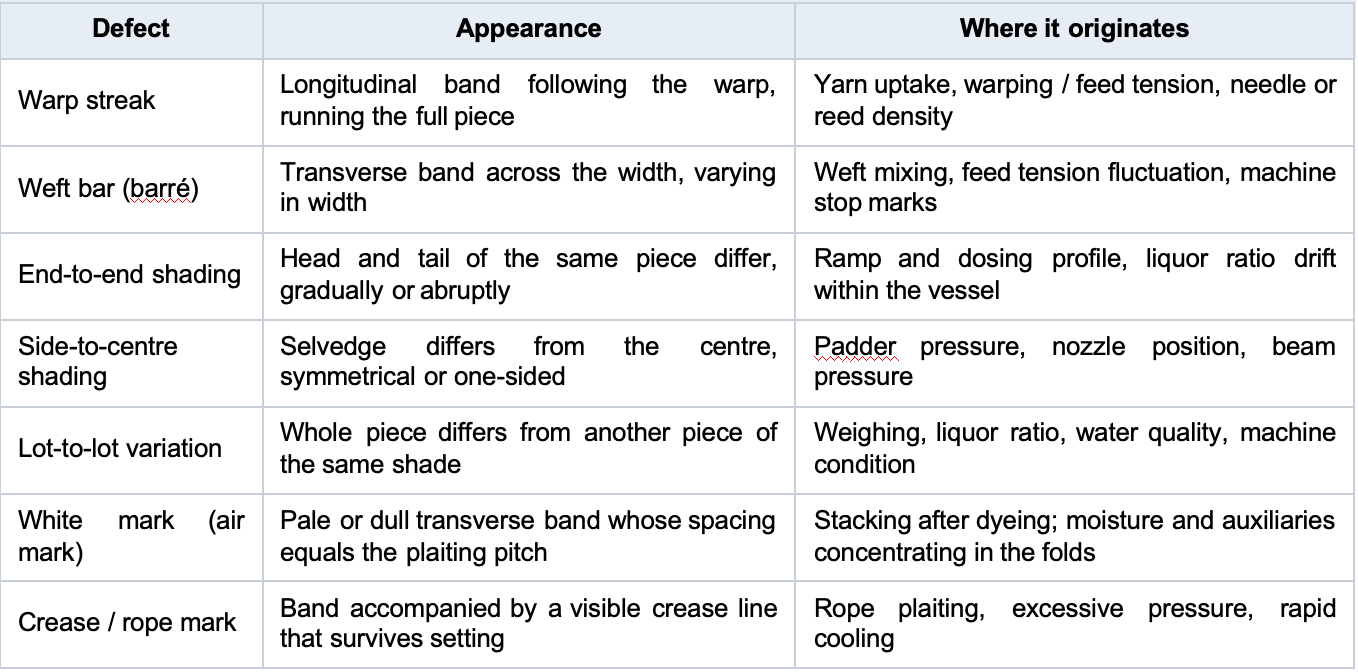
Las marcas de aire son casi idénticas a las rayas, pero se repiten con la misma separación entre los pliegues del tren y aparecen solo después del secado. Si el espaciado coincide con la separación entre pliegues, compruebe el almacenamiento antes de modificar la fórmula de teñido.
1.4 Lo que cuesta el pedido
• Corte y sombreado. Los paneles izquierdo y derecho, o delantero y trasero, tomados de diferentes bandas, presentan tonalidades distintas. Este es el defecto que los fabricantes de prendas rechazan con mayor frecuencia.
• Pérdida de material. Los paneles deben evitar la banda, por lo que aumenta el consumo y el costo de la tela por prenda.
• Empeora después del lavado. El lavado a la piedra, el lavado con enzimas y el lavado de prendas intensifican las manchas, que generalmente se descubren en la inspección final.
• Inspección y reclamaciones. La mayoría de las marcas clasifican una racha como un defecto grave: degradación del AQL, rechazo del lote, contracargos, flete aéreo para proteger una entrega.
• Responsabilidad difusa. El hilandero, el tejedor o el tintorero se culpan mutuamente. La pérdida recae finalmente sobre el eslabón más débil, que suele ser la fecha de entrega.
2. Cómo se forma una racha
2.1 Una relación
Si eliminamos el vocabulario, solo quedan dos variables:
Raya = variación en la absorción del tinte × intensidad del desarrollo
Variación en la absorción del tinte: la capacidad propia del tejido crudo para absorber el tinte de manera diferente a lo largo de la banda. Proviene del hilo y del proceso de tejido o tricotado.
Intensidad del desarrollo: se refiere a la medida en que el proceso de teñido amplifica esa diferencia. Está determinada por la velocidad de rampa, la dosificación de sal y álcali, la proporción de baño, la circulación y los auxiliares.
Intensidad del desarrollo: se refiere a la medida en que el proceso de teñido amplifica esa diferencia. Está determinada por la velocidad de rampa, la dosificación de sal y álcali, la proporción de baño, la circulación y los auxiliares.
La absorción del tinte en cualquier punto del tejido depende de tres factores: la accesibilidad de la fibra en esa zona (cristalinidad, tamaño de las regiones amorfas, número de grupos funcionales, tamaño residual o presencia de aceite), la concentración local y el intercambio del baño de tinte, y la temperatura y el pH locales. Si alguno de estos factores varía de forma discontinua a lo ancho del tejido, aparece una banda.
Esto también explica por qué la tintorería se siente injustamente acusada. La variación en la absorción llegó con la tela cruda; la tintorería solo decidió la intensidad del revelado. Pero la tintorería es también la última parte que puede detectarla y evitar la pérdida antes del envío.
2.2 Rayas físicas versus rayas químicas
Dos rayas pueden parecer idénticas y tener orígenes completamente diferentes. Esta es la distinción más útil para el diagnóstico.
| Tipo | Causa principal | Aspecto típico | ¿Se puede disimular con tinte? |
| Físico | La sección transversal del hilo, la torsión, el grosor o el denier del filamento difieren, por lo que la luz se refleja de manera diferente a lo largo de ese extremo. | Apenas visible en el color crudo; presente antes y después del teñido; más evidente con luz lateral. | En esencia, no. Se hace más evidente en tonos oscuros. Solo el hilo puede solucionarlo. |
| Químico | La cristalinidad, la orientación, los grupos funcionales o el tamaño residual y el aceite difieren, por lo que la fibra absorbe el tinte de manera diferente. | Invisible en crudo; aparece solo después del teñido; la gravedad varía según la clase de tinte. | En parte. Una mejor nivelación, una selección adecuada del tinte y una temperatura más alta lo reducen. |
Significado práctico: una raya física indica que "este extremo no es como los demás"; acuda al hilandero. Una raya química indica que "este extremo absorbe el tinte de forma diferente"; el hilandero es responsable de la causa, pero la tintorería puede corregir la diferencia. Ambas se manifiestan de la misma manera al deshacer la tela: un extremo es notablemente más oscuro o más claro a lo largo de toda su extensión.
2.3 Por qué los tonos sensibles lo exponen primero
La misma pieza puede tener un aspecto impecable en color marfil y mostrar vetas evidentes en azul marino, negro, verde oliva, caqui o gris medio. Tres razones:
• Mayor concentración de tinte. En tonos oscuros, las pequeñas diferencias en la absorción se multiplican por la gran cantidad de tinte en la fibra.
• Más componentes. El color azul marino se compone normalmente de dos o tres tintes con diferentes curvas de agotamiento; el más rápido absorbe lo que puede y la diferencia se convierte en una banda.
• Sensibilidad visual. Un cambio de ΔE se percibe antes en tonos oscuros y neutros; en gris o beige, 0,5 ya es visible en la mesa.
De ahí la regla general en el taller: pruebe el color gris topo con el tono más sensible que tenga. Si el gris topo se ve limpio en azul marino o gris medio, el resto de la gama es segura.
3. Causas
La siguiente lista describe el proceso. Los elementos que aparecen en la parte superior son las principales fuentes de la raya; los que aparecen más abajo son los amplificadores. En la práctica, una raya visible suele ser la suma de dos o tres elementos, por lo que corregir un solo paso a menudo solo la reduce.
3.1 Hilo y fibra: la primera fuente
| # | Causa | Mecanismo y lo que ves |
| 1 | Mezcla de lotes: hilos de diferentes hilanderos, lotes o fechas de producción introducidos en el mismo lote. | La polimerización, el estirado y el aceite de acabado difieren entre lotes, por lo que la absorción varía según la naturaleza del proceso. La banda no tiene un ancho fijo, su posición cambia entre piezas y la severidad de las mismas piezas provenientes del mismo baño difiere. Esta es la principal causa de vetas a nivel mundial. |
| 2 | Torsión desigual, volumen o denier: hileras o boquillas desgastadas, fluctuaciones en las temperaturas de torsión falsa. | La torsión modifica el volumen, y el volumen modifica los espacios entre los filamentos. En el poliéster y el nailon, la temperatura del huso y la tensión de estiramiento durante la torsión falsa generan una cristalinidad diferente, por lo que un extremo determinado absorbe más o menos tinte. |
| 3 | Variación en la proporción de la mezcla (poliéster/algodón, nailon/elastano, lana/poliéster) | Una variación de uno o dos puntos dentro del mismo lote cambia notablemente la absorción. Con dos clases de colorantes, cada una desarrolla su propia banda. |
| 4 | Variación de la calidad de la fibra: madurez del algodón, contenido de fibra inmadura y muerta, fibra corta | El algodón inmaduro tiene una pared celular más delgada y una fracción amorfa diferente; absorbe bien los tintes y tiene un aspecto pálido. La fibra muerta no se tiñe en absoluto y se ve como una raya blanca o una mancha moteada. |
| 5 | Aceite residual, cola o cera, distribuidos de forma desigual. | Los residuos locales repelen o retardan la tintura. Si el pretratamiento no logra eliminarlos, el resultado es una banda pálida, más común en tejidos crudos encolados. |
| 6 | Contaminación por fibras coloreadas: hilo melange, fibra teñida en masa en un lote natural. | No se puede eliminar mediante tratamiento previo; produce una banda permanente. |
| 7 | Variación en la recuperación de la humedad, humedad localizada o moho. | Regain modifica la velocidad a la que se adsorbe el tinte; las zonas húmedas o mohosas se tiñen de forma diferente y aparecen como bandas o manchas. |
3.2 Tejido, punto y crudo
# | Causa | Mecanismo y lo que ves |
| 8 | Deformación desigual o tensión de la viga | La diferente tensión en cada extremo produce variaciones locales en la densidad y el peso por metro cuadrado, por lo que la cantidad de fibra por unidad de área cambia y la absorción del tinte varía en consecuencia. La banda se sitúa en una posición fija en el rodillo y se repite en cada pieza: la clásica "raya de tejido". |
| 9 | Fluctuación de la tensión de alimentación del tejido, longitudes de alimentador desiguales. | Una mayor tensión de alimentación produce bucles más pequeños y una superficie más compacta, que se percibe más pálida. Las ruedas de alimentación desgastadas en las máquinas de tejer circulares, planas y de urdimbre generan bandas periódicas. |
| 10 | Densidad desigual de agujas o lengüetas, máquina desgastada | La separación entre las agujas y las lengüetas determina directamente la densidad; las máquinas desgastadas pierden concentricidad y la banda se vuelve periódica. |
| 11 | Almacenamiento de greige: apilamiento pesado, humedad localizada, compresión prolongada. | Las zonas comprimidas no se humedecen de manera uniforme durante el pretratamiento; las zonas húmedas desarrollan moho y se produce una variación del pH. |
| 12 | Desviación local de densidad o peso: errores de arrastre, extremo incorrecto o recogida incorrecta. | Una diferencia estructural no se puede eliminar con tintes; solo el tejido y la inspección de la tela pueden detectarla. |
3.3 Pretratamiento: el más ignorado y un causante frecuente de problemas.
| # | Causa | Mecanismo y lo que ves |
| 13 | Desdimensionamiento incompleto o desigual | El tamaño residual bloquea el tinte y se manifiesta como una banda pálida. La distribución del tamaño ya era desigual (debido a la presión desigual del rodillo de compresión); el desencolado simplemente la mantiene en su lugar. |
| 14 | Desgaste irregular: concentración de álcali, temperatura, tiempo o proporción de líquido. | Donde quedan restos de cera y pectina, la humectabilidad es deficiente y la absorción lenta. Los bordes de la banda son suaves y borrosos, y las pruebas de absorbencia varían a lo largo del ancho. |
| 15 | Mercerización desigual | Cualquier variación en la concentración de álcali, la tensión o el lavado altera la hinchazón y la orientación, y por lo tanto, las zonas accesibles para el tinte. Es muy evidente e irreparable. Se presenta con mayor frecuencia en algodón. |
| 16 | Peróxido o álcali residual, enjuague inadecuado, variación del pH. | Los residuos alcalinos hidrolizan prematuramente el colorante reactivo; el peróxido residual lo destruye. Ambos producen bandas pálidas o de tono diferente, aunque irregulares. La variación del pH al final del pretratamiento es la causa invisible más común. |
| 17 | Recogida de humedad desigual de izquierda a derecha en un rango continuo. | La presión desigual del rodillo de compresión deja más líquido en un lado, por lo que la concentración y la temperatura reales del álcali difieren aguas abajo, produciendo una banda en una posición fija. |
Las marcas de pretratamiento comparten una característica común: bordes difuminados, mayor anchura y una posición fija determinada por la máquina (rodillo de presión, rodillo guía, baño). Cuando la banda es ancha y suave, conviene examinar el pretratamiento antes de aplicar los tintes.
3.4 Teñido: el amplificador
| # | Causa | Mecanismo y lo que ves |
| 18 | Rampa demasiado rápida, temperatura inicial demasiado alta | El tinte se agota rápidamente antes de que la fibra se haya hinchado por completo, demasiado rápido para que se uniformice. Esta es la primera razón por la que la misma tela cruda presenta vetas en un proceso y no en otro. |
| 19 | Sal, álcali o ácido añadidos de una sola vez. | Un pico de concentración local dirige el tinte hacia la fibra más cercana y crea un gradiente a lo largo de la pieza. Los tintes reactivos con álcalis y los tintes ácidos con ácidos son los más sensibles. |
| 20 | Relación de líquido baja, circulación débil, boquilla o filtro obstruido. | El líquido no se renueva en la superficie del tejido; la concentración varía entre capas y entre zonas. Una boquilla obstruida deja una banda en una posición fija. |
| 21 | Curvas de agotamiento incompatibles en una combinación, demasiados tintes | El tinte más rápido cubre las zonas afectadas y el resto no puede alcanzarlas, por lo que el color se distribuye a lo ancho. El riesgo aumenta considerablemente con más de tres componentes. |
| 22 | Colorante mal disuelto, aglomerado o sin filtrar | Las partículas no disueltas se depositan sobre el tejido o sobre las superficies de la máquina y provocan manchas y bandas, generalmente acompañadas de rayas. |
| 23 | Agente nivelador o retardante incorrecto, o demasiado poco. | Sin nada que retenga el tinte, la velocidad de absorción viene determinada enteramente por la propia variación del color crudo. |
| 24 | Tensión y presión de capas desiguales en el teñido con plantilla o viga. | Cuando la tensión de bobinado es alta, la penetración es deficiente; las capas internas y externas, así como el orillo y el centro, absorben el tinte de manera diferente, produciendo bandas regulares. |
| 25 | Presecado demasiado vigoroso en una gama continua de almohadillas: migración | La evaporación rápida transporta el tinte a la superficie; las áreas que se secan más rápido presentan una mayor concentración de tinte y se leen como bandas. Específico para rangos continuos. |
| 26 | Depósitos de incrustaciones, oligómeros y alquitrán en la máquina. | Los depósitos se desplazan con el licor y quedan sobre la tela en forma de bandas o manchas oscuras irregulares. |
| 27 | Tono delicado superpuesto sobre un gris topo marginal | Los tonos neutros, profundos y con múltiples componentes, resaltan mejor el color grisáceo. El azul marino, el negro, el verde oliva, el caqui, el gris medio y el beige son los colores más comunes. |
3.5 Acabados y servicios públicos
| # | Causa | Mecanismo y lo que ves |
| 28 | Temperatura, velocidad o tensión del soplador desiguales | El sobrecalentamiento localizado provoca la migración térmica del tinte disperso y un cambio de tonalidad; la tensión desigual modifica la densidad y se percibe como una banda. |
| 29 | Variación de presión local en el calandrado o el stener | Un recipiente de calandrado dañado o una cadena de estirado desincronizada dejan una banda en una posición fija con un brillo diferente. |
| 30 | Agua dura, iones de hierro o cobre | Los iones metálicos forman complejos con el colorante y catalizan la descomposición del peróxido, provocando cambios de tonalidad localizados o incluso la aparición de agujeros. Esto se hace más evidente cuando cambia la fuente de agua. |
| 31 | Vapor húmedo, presión de vapor fluctuante | El condensado entra con calentamiento directo y reduce la temperatura local, por lo que la absorción es diferente. |
3.6 Sensibilidad específica de la fibra
| Fibra / tejido | Donde es sensible | Cómo se muestra |
| Algodón y mezclas | Madurez, fibra muerta, mercerización irregular, desencolado incompleto | Bandas pálidas y moteado; las estrías mercerizadas no se pueden reparar. |
| Poliéster (filamento, DTY) | Temperatura de torsión falsa y tensión de estiramiento, cristalinidad, hileras desgastadas | Bandas finas y densas en tonos oscuros (azul marino, negro), principalmente vetas pálidas. |
| Nylon, incluyendo nylon/spandex | Número de grupos terminales de amina, historial térmico diferente | Muy sensible; bandas claras oscuras y pálidas con tintes ácidos, difíciles de cubrir. |
| Lana y mezclas de lana | Distribución del diámetro de las fibras, daños en las escamas, afieltrado irregular | Rayas y bandas de tono, generalmente con una diferencia en la sensación al tacto. |
| tejidos elastoméricos | Tensión del spandex, proceso de recubrimiento, temperatura preestablecida | Estrías longitudinales más bandas de densidad; los paneles retroceden de forma diferente después del corte. |
4. Evitar la raya
La prevención es un sistema de múltiples puntos de intervención, no un ajuste de receta en una sola máquina. Las cinco compuertas que se muestran a continuación están ordenadas por costo, de la más barata a la más efectiva.
4.1 Puerta uno: recepción del hilo
Un lote, un baño. Cada lote documentado. Pruebe antes de alimentar.
• Un lote de hilo por lote de tinte. Mismo hilandero, mismo número de lote, misma fecha de producción. Un cambio de lote requiere una nueva inmersión en el laboratorio; si no se pueden hacer coincidir los lotes, tiñalos en baños separados en lugar de arriesgarse con una mezcla.
• Mantenga un registro de lotes. Incluya el número de lote, el proveedor, la fecha de producción, la composición y la proporción de la mezcla, la torsión, el denier, el coeficiente de variación de uniformidad (CV), la pilosidad y la capacidad de absorción de humedad. Este registro es la única evidencia disponible para la resolución de reclamaciones.
• Prueba de tejido (banda de calcetín): la defensa individual más eficaz contra las manchas químicas. Teje una banda corta de cada paquete, ensarta todo en una banda continua, tiñela con un color delicado en un solo baño, sécala y retira los paquetes que se hayan teñido de un tono diferente. Esto evita que el hilo con "diferente absorción" entre en la máquina.
• Pruebas físicas al recibir el producto. Torsión, denier, volumen, uniformidad y vellosidad. Una raya visible no se puede corregir en la tintorería, por lo que el único lugar para rechazarlo es en la puerta de entrada de mercancías.
• Clasificar y separar. El hilo que no cumple con las especificaciones pero que no es material de desecho se marca y se reserva para tonos delicados, forros o bolsillos.
4.2 Puerta dos: tejido, punto y crudo
• Hoja de control de tensión. Valores establecidos y reales para urdido, alimentación y bobinado, registrados en cada turno y revisados por el supervisor con una frecuencia fija. La tensión es la principal causa de las rayas en el tejido y lo más económico de comprobar.
• Prueba de teñido en la cabecera. Corte una muestra de la cabecera de entre 30 y 200 metros de longitud y tiñala con el tono más sensible antes de comenzar la producción. No espere a tejer varios miles de metros, ya que para entonces la pérdida será irreversible.
• Clasifique el greige y asígnelo según corresponda. Separe el greige en primera, segunda y calidad general; la primera calidad se destina a tonos delicados (azul marino, negro, oliva, gris medio), y la calidad general a tonos menos delicados. Esta suele ser la verdadera razón por la que una fábrica experimentada "aparentemente no hace nada" y aun así tiene menos vetas.
• Disciplina de almacenamiento. Separar, evitar apilar en exceso, mantener seco, primero en entrar, primero en salir. La tela cruda húmeda o comprimida durante mucho tiempo se procesa por separado.
• Aprobación de la primera pieza. En caso de cambio de lote, de máquina o de artículo, conserve y realice una prueba de teñido de la primera pieza; guarde la muestra de retención durante tres meses después del envío.
4.3 Puerta tres: pretratamiento
• Elimine el tamaño residual por completo. Mida el tamaño residual (un objetivo común es eliminar al menos el 95 %; verifique con sus propios estándares y los de su cliente). El tamaño residual es la causa directa de las bandas pálidas, y la distribución del tamaño comienza de forma desigual cuando los rodillos de compresión no lo son.
• Mantenga constantes cuatro parámetros: concentración de álcali, temperatura, tiempo y proporción de licor. Añada los productos químicos en porciones después de la dilución, nunca en una sola carga.
• Bloquee los parámetros de mercerización. La concentración de álcali (un rango común para el algodón es de 240 a 260 g/L; solo como referencia), la tensión y el lavado se gestionan conjuntamente, y la concentración se verifica durante el turno. Una raya de mercerización no se puede reparar, solo prevenir.
• Elimine el peróxido y controle el pH. Utilice catalasa después del blanqueo y neutralice hasta obtener un pH ligeramente ácido (6-7 al momento de la entrega). La variación del pH es la causa invisible de las manchas de tinte reactivo.
• Mida la uniformidad. Tome muestras de la izquierda, el centro y la derecha de cada lote y compare la absorbencia (prueba de la gota) y el pH de la superficie. Si la dispersión excede el límite interno, el lote no está listo para teñir.
• Compruebe la recogida en húmedo en rangos continuos. Verifique la consistencia del rodillo de presión con una impresión de contacto o papel de presión a intervalos fijos.
4.4 Puerta cuatro: el proceso de teñido
Esta compuerta no elimina la diferencia, sino que reduce la intensidad del revelado. El objetivo es que el tinte se aplique de forma lenta y uniforme, de manera que las pequeñas variaciones del color crudo nunca se amplifiquen formando una banda.
(1) Selección de receta y colorante
• Realice una prueba de teñido con el lote de crudo. Confirme la fórmula en una muestra de laboratorio del crudo, en el tono más sensible. Esta es la última oportunidad para detectar cualquier imperfección antes del baño de producción.
• No más de tres colorantes en una combinación, elegidos por tener curvas de agotamiento similares. Prefiera colorantes con buena nivelación y cobertura: entre los colorantes dispersos, los tipos E y SE cubren mejor las rayas que los tipos S y SF, cuyo mayor peso molecular se agota más lentamente y deja ver la banda.
• Evite los colorantes de alta sustantividad. Una alta sustantividad implica una absorción rápida y agresiva, y la menor tolerancia a la variación del color crudo.
• Cambie los tintes como un conjunto. Reemplazar un componente altera el tono y conlleva el riesgo de metamerismo; vuelva a sumergir toda la combinación y compruebe nuevamente la solidez del color.
(2) Rampa y dosificación
• Comience con una temperatura baja y aumente gradualmente, a razón de 1–1,5 °C por minuto (valor de referencia; ajuste según la fibra y la máquina). Disminuya aún más la velocidad en el rango donde la absorción es más rápida: alrededor de 90–110 °C para el poliéster y la etapa de fijación para los tintes reactivos.
• Dosifique la sal, el álcali, el ácido y los aceleradores en porciones, dejando suficiente circulación entre cada adición. Nunca los vierta.
• Mantener a temperatura ambiente. Un tiempo de espera prolongado tras el agotamiento permite que el tinte migre dentro de la fibra y se nivele, lo que reduce visiblemente las bandas pálidas.
• Procese el poliéster a una temperatura más alta (135–140 °C, valor de referencia). Una mayor hinchazón de las regiones amorfas compensa las diferencias de accesibilidad y la cobertura mejora notablemente. Confirme primero la presión nominal del recipiente y el estado de la válvula de seguridad.
(3) Máquina y circulación
• Garantizar la circulación. Ajustar el caudal de la bomba, la presión de la boquilla y la velocidad de la cuerda a la carga; limpiar los filtros en cada lote y eliminar las incrustaciones y los oligómeros del recipiente a intervalos fijos.
• No exceda el límite de carga. La sobrecarga aumenta la presión de la capa y dificulta el acceso del líquido, lo que constituye la causa más común de problemas.
• Teñido con plantilla y bobina. Alterne la dirección de bobinado, mantenga una tensión uniforme y evite diferencias entre el interior y el exterior, así como entre el orillo y el centro.
• Rangos de almohadillas continuas. Verifique la presión del rodillo de izquierda a derecha, realice un secado previo suave sin aire a alta velocidad directo y utilice un agente antimigración cuando sea necesario.
(4) Auxiliares
• Los agentes niveladores y retardantes se adaptan a la fibra y al tipo de tinte. Su función es ralentizar la absorción y favorecer la migración, no enmascarar las vetas.
• Los agentes para cubrir las vetas (tipo portador) son un último recurso. Funcionan hinchando aún más la fibra, pero son sensibles al calor, tienden a causar manchas del portador y aglomeración del tinte (alquitrán), y aumentan el costo y la carga de efluentes. Si el proceso puede solucionarlo, no deje que un auxiliar lo haga.
4.5 Puerta cinco: inspección y evaluación
• Ajuste las condiciones de visualización. Gabinete de luz D65, geometría 45/0, iluminación y fondo uniformes. Una estela se ve diferente bajo distintas fuentes de luz, por lo que la comparación siempre debe realizarse bajo la misma fuente.
• Primero la vista, después el instrumento. Una franja es una banda local; un espectrofotómetro la promedia y a menudo indica que no hay diferencia. Mida la banda y el suelo adyacente por separado y compare las dos lecturas.
• Límites internos, por ejemplo: banda versus fondo ΔE ≤ 1,0 (ajustar a 0,8 para tonos sensibles), escala de grises para cambio ≥ 4. Confirmar con el valor acordado con el cliente.
• Conserve muestras de cada lote —izquierda, centro, derecha, cabeza, medio y cola— durante tres meses. Esta conservación es la única evidencia física disponible cuando se recibe una reclamación.
• Añada iluminación lateral durante la inspección. Las marcas físicas se ocultan bajo la luz directa y aparecen con luz lateral de ángulo bajo; la mesa de inspección debe tener una lámpara lateral ajustable.
4.6 Disposición de la tela que ya presenta rayas
No todas las rachas se pueden salvar, ni todas significan que algo se pueda desechar. Evalúalo y decide, en lugar de descartarlo todo o intentar clasificarlo como de primera calidad.
| Grado | Juicio | Disposición |
| Muy leve | Visible solo con luz lateral; ΔE dentro del límite interno. | Liberar o desviar al forro y al bolsillo con el consentimiento por escrito del cliente. |
| Leve | Visible con luz normal, la banda es más pálida que el fondo. | La corrección de tono ("topping") funciona en las zonas claras y no en las oscuras; vuelva a comprobar la solidez del color posteriormente. |
| Moderado | La banda es claramente visible, el cliente no la aceptará. | Decapado y re-teñido: evaluar la pérdida de intensidad y el cambio de tono, realizar primero una prueba de inmersión en laboratorio; solo para clases de tintes decapables. |
| Severo | Ancho, oscuro, que recorre toda la pieza. | Degradación; desvíe a cualidades de impresión, recubrimiento o teñido de hilo que lo oculten; o recorte alrededor de la banda. |
| Nunca | Cualquier titulación | "Eliminar" una raya mediante estirado, suavizado o calandrado y enviarlo como primera calidad; la banda sigue ahí y reaparecerá después del lavado de la prenda. |
Línea dura: la tela reprocesada no se considera de primera calidad y no se mezcla con otros lotes hasta que el cliente lo confirme por escrito. El costo de un solo error suele ser una temporada de pérdida de confianza.
5. Diagnóstico y responsabilidad
Lo que consume tiempo no es la corrección en sí, sino la cuestión de a quién le corresponde el problema. Los cinco pasos que se describen a continuación ofrecen una solución en media hora.
5.1 Verificación en cinco pasos
1. Deshazlo. Tira de un extremo de la banda y del hilo adyacente y compara toda la longitud. Si todo el extremo es más oscuro o más claro, el problema está en el hilo: en el hilado o en una torsión incorrecta.
2. Mida el ancho. Un hilo de ancho: hilo. Decenas de cabos en grupos: tensión de urdido o densidad de aguja y peine. Varios centímetros con bordes difuminados: pretratamiento o rodillos de compresión.
3. Comprobar la repetibilidad. Misma posición en cada pieza: tejido, ya que la posición está fija en el rodillo. Posición aleatoria, diferente en cada pieza y en cada baño: teñido o pretratamiento.
4. Observa el borde. Un límite nítido indica una diferencia estructural o en el hilo. Un límite gradual indica tensión, circulación o un gradiente de temperatura.
5. Prueba de teñido de la tela cruda. Toma una muestra de tela cruda del mismo lote y tiñela junto con la pieza problemática en el mismo baño. Si la raya se reproduce, el problema está en la tela cruda o en el hilo; si no, se debe al proceso de teñido. Este es el único paso que permite resolver la cuestión con pruebas concluyentes.
5.2 Tabla de atribución
| Lo que observas | Etapa más probable | Por qué |
| Banda de un hilo de ancho; todo el extremo es más oscuro o más claro. | Hilo — hilado o torsión falsa | La absorción sigue al final, no a su posición en el tejido. |
| La banda se sienta en una posición fija en la viga y repite cada pieza. | Deformación o tensión de alimentación | La diferencia de tensión crea una diferencia de densidad. |
| La banda viene con una diferencia de densidad o peso medible. | Tejer o tricotar: aguja, peine, máquina | Estructural; el teñido no puede eliminarlo. |
| La banda se alinea con un rodillo de presión, un rodillo guía o una boquilla. | Máquina: pretratamiento o teñido | La geometría de la máquina fija la posición. |
| La gravedad difiere entre piezas de una misma bañera y entre secciones de una misma pieza. | Lotes mixtos de color gris topo. | Cada pieza tiene su propio comportamiento de absorción. |
| Solo los tonos oscuros o sensibles lo muestran; los tonos claros son limpios. | Combinación de tintes más variación de color crudo | Intensidad del desarrollo y sensibilidad visual actuando conjuntamente |
| El espaciado entre bandas es igual al paso de trenzado del camión. | Almacenamiento: marca de aire, postratamiento | Espaciado regular, repetible, aparece después de la configuración |
| La raya desaparece cuando se utiliza el mismo color grisáceo en otro recipiente. | Teñir — ese baño en particular | Estado de los vasos sanguíneos, circulación, práctica de dosificación |
5.3 Tres reglas para el seguimiento
No cierre el caso sin conocer la causa. No lo cierre sin tomar medidas. No lo cierre sin verificar. Una raya suele ser la suma de varias causas, por lo que un solo cambio en la receta generalmente la reduce en lugar de eliminarla. Cada incidente debe quedar registrado en una página: lote de crudo, tono, ancho y posición de la banda, resultado de la prueba de teñido, medidas tomadas y resultado tras el reteñido. Tras cincuenta registros, este archivo será una referencia mejor que cualquier libro de texto: son los datos de su propia fábrica.
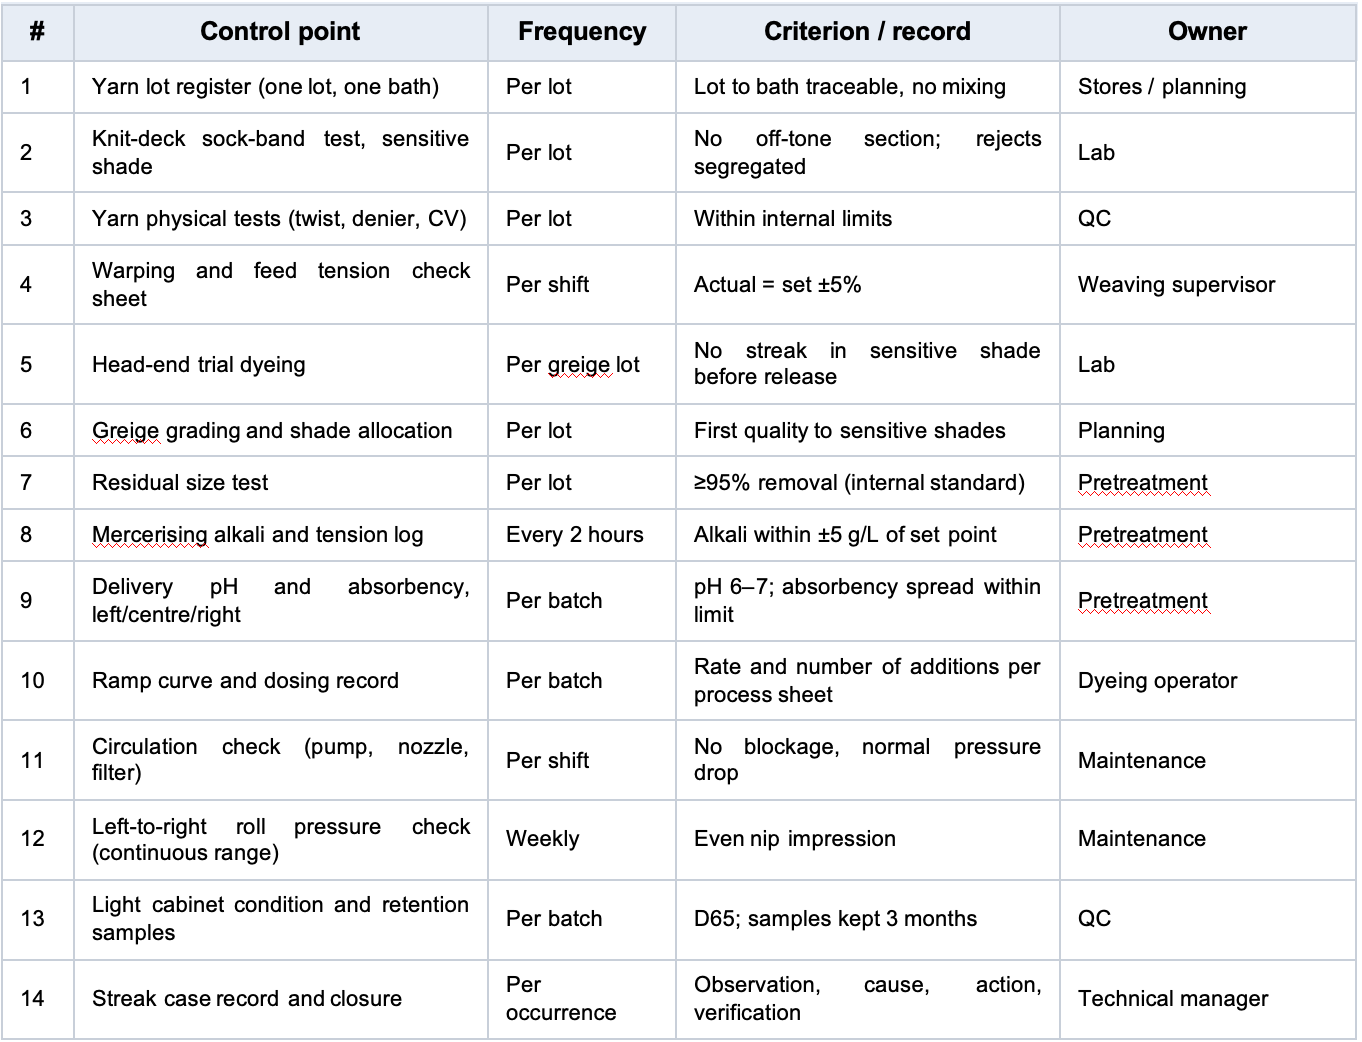
6. Lista de verificación del taller
Imprima y coloque en la tintorería; utilícelo para la reunión previa al turno y para la inspección de patrulla. Las cifras en la columna de criterios son referencias comunes de la industria y deben reemplazarse con sus propios límites internos.
7. Cierre
Una desviación es una diferencia, no un error. No es necesario que ocurra nada malo para que suceda: un lote de hilo cambia, la tensión varía medio ajuste, la rampa avanza dos grados demasiado rápido. Perseguir al responsable no lo solucionará; interceptar la diferencia, paso a paso, sí.
Si se lee al revés, el mismo párrafo es un cálculo de costes. Una prueba de tejido cuesta unos pocos metros de hilo. Volver a teñir un lote cuesta varios miles de metros y una semana de entrega. Un envío rechazado supone un coste para el cliente. Evitar una mancha es barato; corregirla es simplemente minimizar los daños.
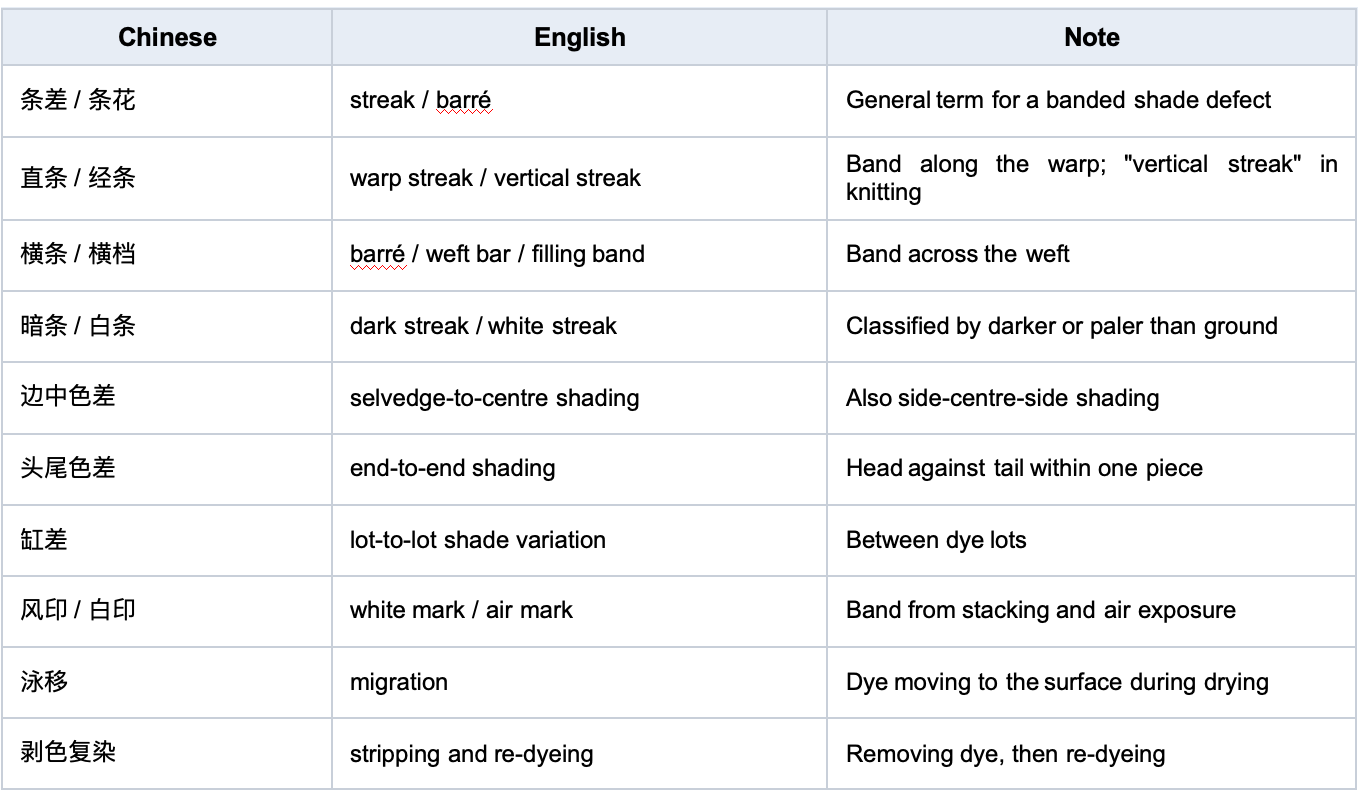
Apéndice A. Terminología (chino/inglés)
Apéndice B. Notas sobre el uso
• Los parámetros marcados como de referencia (eliminación de apresto, álcali de mercerización, velocidad de rampa, temperatura de teñido, ΔE interno) son rangos comunes en la industria que se utilizan para explicar la lógica de control. No constituyen una hoja de proceso. Los valores reales deben ajustarse a las capacidades de su máquina, el tipo de fibra y el estándar acordado con el cliente.
• Las rayas se evalúan visualmente comparándolas con una muestra de referencia; la medición instrumental solo sirve como evidencia complementaria. Los resultados varían según la fuente de luz y el fondo, por lo que las condiciones de visualización deben ser fijas.
• Las causas se enumeran en orden de proceso. En producción, suelen combinarse; utilice la verificación de cinco pasos y una prueba de teñido en la misma tela cruda en lugar de atribuir el defecto a un solo paso.

Jiede es uno de los fabricantes de tejidos para prendas de vestir con más experiencia que puede ayudarle a resolver todas sus necesidades y problemas en materia de tejidos de moda.
CONTACT US
Contactos: Candy
TEL: 86-18158661662
Correo electrónico:candy@jiedetextiles.com
WhatsApp: 86 18158661662
Dirección: Habitación 6068, Edificio 9b, Parque Creativo de la Ciudad Textil de China, No. 199 Chuangyi Road, Keqiao, Shaoxing, Zhejiang, China.