شركة جيدي فابريك هي شركة تصنيع وتوريد أقمشة ملابس أزياء مخصصة محترفة منذ عام 2014.


DYEING STREAK
مقدمة: الخط ليس فشلاً في الصبغ، بل هو خط مرئي
من بين جميع العيوب التي تواجهها مصانع الصباغة، يُعدّ خطّ الصبغة الأكثر إثارةً للجدل. يرى الزبون خطًا داكنًا أو باهتًا يمتدّ على القماش، فيستنتج أن الصباغة لم تصبغه بالتساوي. في أغلب الأحيان، يكون أثر الصبغة موجودًا في النسيج نفسه - في الخيوط، أو على النول أو آلة الحياكة، أو في حوض المعالجة المسبقة - قبل وصول القماش إلى وعاء الصباغة بوقت طويل.
يتصرف وعاء الصبغ كالمُظهِر. فالاختلافات التي كانت غير مرئية في القماش الخام تتحول إلى خطوط مرئية بفعل الصبغ والحرارة والشد. مع نفس دفعة القماش الخام، لا تترك عملية الصبغ اللطيفة أي خطوط، بينما تجعلها عملية الصبغ القوية بارزة. لذا، لا يمكن حل مشكلة الخطوط عند مرحلة الصبغ فقط، بل يجب معالجتها على امتداد سلسلة الإنتاج: الخيوط، والنسيج، والمعالجة المسبقة، والصبغ - مرحلة تلو الأخرى.
ثلاثة أمور جديرة بالتذكر:
1. الخط هو اختلاف في امتصاص الصبغة، وليس خطأ من المشغل.
2. عادةً ما يكون غير مرئي في اللون الرمادي البيج - فقط عملية صبغ تجريبية تجعله مرئيًا بمرور الوقت.
3. إن إيقاف خط الصبغ عند الخيط أو النول يكلف ما يقرب من عُشر تكلفة تصحيحه في وعاء الصبغ.
1. ما هو التسلسل؟
1.1 التعريف
الخط هو شريط من الظل يمتد بالتوازي مع اتجاه الخيط ويختلف عن لون القماش الأساسي. قد يكون أغمق من اللون الأساسي (خط داكن) أو أفتح (خط أبيض، ويسمى أيضًا لونًا باهتًا)، ويتراوح عرضه من خيط واحد إلى عدة سنتيمترات.
على طول خيوط السدى، يُسمى خط السدى أو الخط العمودي؛ أما عبر خيوط اللحمة، فيُسمى شريط اللحمة أو شريط الحشو أو شريط اللحمة. في استخدامات المصانع، يُستخدم مصطلح "شريط اللحمة" بشكل فضفاض للإشارة إلى أي عيب مُخطط، لذا يجب دائمًا تحديد الاتجاه. تفترض هذه الملاحظة أن خط السدى هو خطها الرئيسي؛ ويتشكل شريط اللحمة بنفس الآلية ويتم منعه بنفس الطريقة.
لا يُعدّ الخطّ المميّز مرادفًا لاختلاف الظلال. فاختلاف الظلال يصف الفرق بين مناطق مختلفة - من البداية إلى النهاية، ومن الحافة إلى المركز، ومن دفعة إلى أخرى. أما الخطّ المميّز فيصف الفرق على طول خطّ. أحدهما منطقة، والآخر خطّ.
1.2 خمس خصائص
| اتجاهي | يتبع الشريط مسار الخيوط - خطوط السدى تسير مع السدى، وخطوط الباريه تسير مع اللحمة. ولا يسير بشكل قطري أبداً. |
| حواف محددة | يظهر جانبا الشريط منفصلين بشكل واضح بدلاً من أن يندمجا تدريجياً. قد يساوي عرضه خيطاً واحداً (خطاً من طرف واحد) أو يصل إلى عدة سنتيمترات. |
| طويل الأمد | عادةً ما يمتد خط السدى على طول القطعة بالكامل، وأحيانًا على كاملها؛ أما شريط السدى فيمتد على العرض الكامل. |
| الظلام والنور | داكن حيث يكون الامتصاص عالياً، وشاحب حيث يكون الامتصاص منخفضاً. كلاهما نفس العيب عند رؤيته من جانبين متقابلين. |
| كامن | غير مرئي في اللون الرمادي المائل للبيج، ويظهر بعد الصباغة أو التشطيب. وهذا هو السبب الأكثر شيوعًا لنسبة الخط بشكل خاطئ إلى المصبغة. |
1.3 تمييزه عن عيوب الظل الأخرى
قبل مناقشة السبب والمسؤولية، حدد العيب الذي تبحث عنه. ستة عيوب يتم الخلط بينها بشكل روتيني.
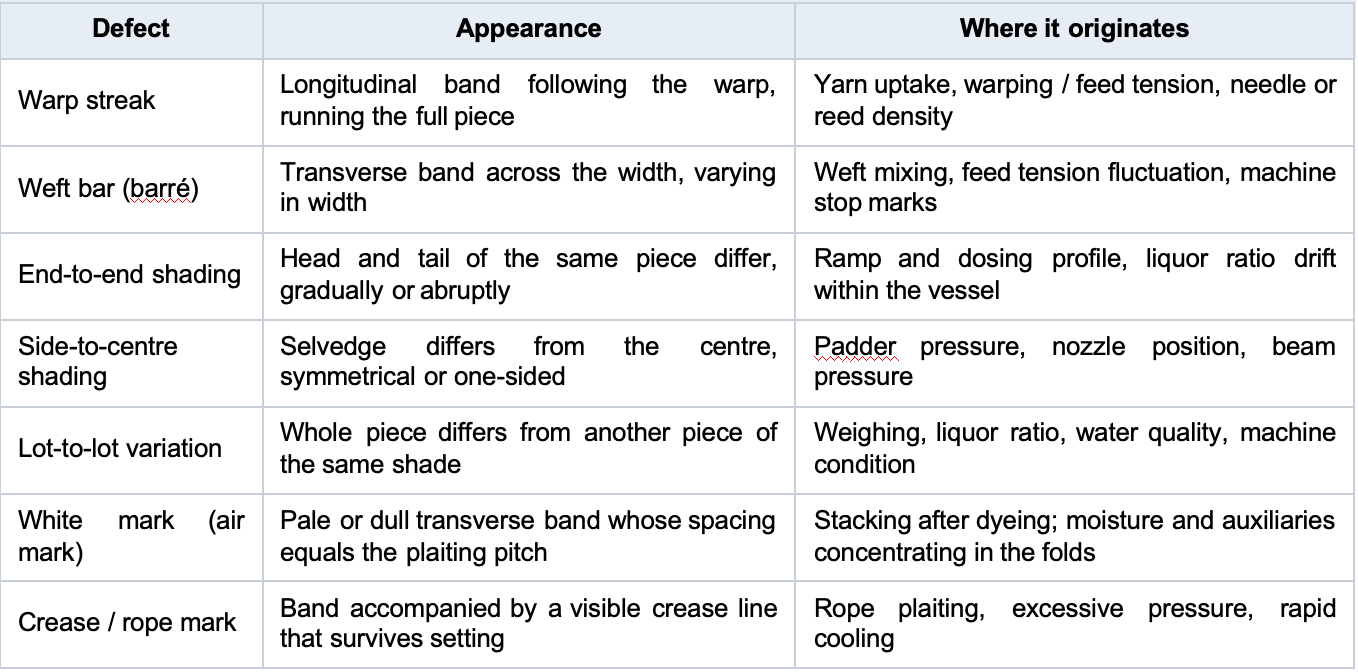
تبدو علامات الهواء مطابقة تقريبًا للخطوط، لكنها تتكرر بنفس درجة تجعيد القماش وتظهر فقط بعد التثبيت. إذا كانت المسافة بين العلامات متطابقة مع درجة الطي، فتحقق من التخزين قبل استخدام تركيبة الصبغ.
1.4 تكلفة الطلب
• القص والتظليل. تختلف درجات التظليل بين الألواح اليسرى واليمنى، أو الأمامية والخلفية، المأخوذة من أشرطة مختلفة. وهذا هو العيب الذي يرفضه مصنعو الملابس في أغلب الأحيان.
• فقدان العلامة. يجب أن تتجنب الألواح الشريط، لذلك يرتفع الاستهلاك وترتفع تكلفة القماش لكل قطعة ملابس.
• تزداد الحالة سوءًا بعد الغسيل. فغسيل الملابس، والغسيل الحجري، والغسيل الإنزيمي تزيد من ظهور الخطوط - والتي عادة ما يتم اكتشافها عند الفحص النهائي.
• الفحص والمطالبات. تصنف معظم العلامات التجارية وجود خط على أنه عيب رئيسي: تخفيض مستوى الجودة المقبول، ورفض الدفعة، واسترداد المبالغ المدفوعة، والشحن الجوي لحماية الشحنة.
• تشتت المسؤولية. يشير كل من الغازل والحائك والنساج ومصنع الصباغة إلى بعضهم البعض. وفي النهاية، يتحمل الطرف الأضعف الخسارة، والذي يكون عادةً تاريخ التسليم.
2. كيف تتشكل سلسلة متتالية
2.1 علاقة واحدة
إذا تجاهلنا المفردات، فلن يتبقى سوى متغيرين:
الخط = التباين في امتصاص الصبغة × شدة التطور
يُعزى الاختلاف في امتصاص الصبغة إلى قدرة النسيج الرمادي على امتصاص الصبغة بشكل مختلف على طول الشريط. وينتج هذا الاختلاف عن نوع الخيط وعن عملية النسيج أو الحياكة.
شدة التطوير - مدى تأثير عملية الصباغة على هذا الاختلاف. يتم تحديدها من خلال معدل التسخين، وجرعات الملح والقلويات، ونسبة السائل، والتدوير، والمواد المساعدة.
شدة التطوير - مدى تأثير عملية الصباغة على هذا الاختلاف. يتم تحديدها من خلال معدل التسخين، وجرعات الملح والقلويات، ونسبة السائل، والتدوير، والمواد المساعدة.
يعتمد امتصاص الصبغة في أي نقطة على النسيج على ثلاثة عوامل: سهولة وصول الصبغة إلى الألياف في تلك النقطة (درجة التبلور، حجم المناطق غير المتبلورة، عدد المجموعات الوظيفية، حجم بقايا الصبغة أو الزيت)، والتركيز الموضعي لسائل الصبغة وتبادله، ودرجة الحرارة ودرجة الحموضة الموضعية. إذا تغير أي من هذه العوامل بشكل غير متصل عبر عرض النسيج، يظهر شريط.
وهذا يفسر أيضاً شعور مصبغة الملابس بالظلم. فقد ظهر تباين امتصاص اللون مع ظهور اللون الرمادي الخام، ولم يكن دور المصبغة سوى تحديد مدى صعوبة تطويره. لكن المصبغة هي أيضاً الطرف الأخير القادر على إظهار هذا التباين ووقف الخسارة قبل الشحن.
2.2 الخطوط الفيزيائية مقابل الخطوط الكيميائية
قد يبدو خطان متطابقين تماماً، لكنهما قد يكون لهما أصول مختلفة تماماً. وهذا هو التمييز الأكثر فائدة في التشخيص.
| يكتب | السبب الجذري | المظهر النموذجي | هل يمكن للصبغة أن تغطيها؟ |
| بدني | يختلف المقطع العرضي للخيوط، ودرجة التواءها، وحجمها، أو سمكها، لذا ينعكس الضوء بشكل مختلف على طول ذلك الطرف. | يظهر بشكل خافت في اللون الرمادي البيج؛ موجود قبل الصباغة وبعدها؛ أكثر وضوحًا في الضوء الجانبي | لا، في الأساس. يصبح الأمر أكثر وضوحاً في الألوان الداكنة. لا يمكن إصلاحه إلا بالخيوط. |
| المواد الكيميائية | تختلف درجة التبلور، والاتجاه، والمجموعات الوظيفية، أو الحجم المتبقي، والزيت، لذا فإن الألياف تمتص الصبغة بشكل مختلف. | غير مرئي في اللون الرمادي البيج؛ يظهر فقط بعد الصباغة؛ وتختلف شدته باختلاف نوع الصبغة. | جزئياً. تحسين التسوية، واختيار الصبغة، ورفع درجة الحرارة يقلل من ذلك. |
المعنى العملي: يشير الخط الفيزيائي إلى أن "هذا الطرف مختلف عن باقي الأطراف" - فيُرجى مراجعة المغزل. أما الخط الكيميائي فيشير إلى أن "هذا الطرف يمتص الصبغة بشكل مختلف" - المغزل مسؤول عن السبب، لكن يمكن للمصبغة معالجة هذا الاختلاف. يظهر كلا النوعين بنفس الطريقة عند فك النسيج: طرف أغمق أو أفتح بشكل ملحوظ على امتداد طوله.
2.3 لماذا تتعرض الألوان الحساسة أولاً
يمكن أن تظهر نفس القطعة بشكل نظيف باللون العاجي، بينما تظهر عليها خطوط واضحة باللون الكحلي أو الأسود أو الزيتوني أو الكاكي أو الرمادي المتوسط. ثلاثة أسباب لذلك:
• تركيز أعلى للصبغة. في الألوان الداكنة، تتضاعف الاختلافات الطفيفة في الامتصاص بسبب كمية كبيرة من الصبغة الموجودة على الألياف.
• مكونات أكثر. عادةً ما يتم تصنيع البحرية من اثنين أو ثلاثة أصباغ ذات منحنيات استنفاد مختلفة؛ يأخذ الأسرع ما يمكنه ويصبح الفرق نطاقًا.
• الحساسية البصرية. يتم ملاحظة تحول ΔE بشكل أسرع على الظلال الداكنة والمحايدة - على اللون الرمادي أو البيج، يكون 0.5 مرئيًا بالفعل على الطاولة.
لذا، القاعدة المتبعة في المتجر: اختبر اللون الرمادي البيج باستخدام أدق درجة لونية لديك. إذا كان اللون الرمادي البيج واضحًا عند استخدامه مع اللون الكحلي أو الرمادي المتوسط، فإن باقي درجات اللون آمنة.
3. الأسباب
توضح القائمة أدناه العملية. العناصر في الأعلى هي المصادر الرئيسية للتشوه؛ أما العناصر في الأسفل فهي عوامل التضخيم. عمليًا، يكون التشوه المرئي عادةً مجموع عنصرين أو ثلاثة، ولهذا السبب غالبًا ما يؤدي تصحيح خطوة واحدة إلى تقليله فقط.
3.1 الخيوط والألياف - المصدر الأول
| 8 | سبب | الآلية وما تراه |
| 1 | خلط الدفعات: يتم تغذية خيوط من مغازل مختلفة أو دفعات أو تواريخ إنتاج مختلفة في نفس الدفعة | تختلف عمليات البلمرة والسحب والتشطيب الزيتي بين الدفعات، لذا يختلف امتصاص الزيت تبعًا لذلك. لا يوجد عرض ثابت للخط، إذ يتغير موضعه بين القطع، وتختلف شدة الخط بين القطع من نفس الحوض. وهذا هو السبب الرئيسي لظهور الخطوط في جميع أنحاء العالم. |
| 2 | عدم انتظام اللف، أو السماكة، أو سمك الخيوط - تآكل المغازل أو الفوهات، وتغير درجات حرارة اللف الزائف | يؤدي التواء الخيوط إلى تغيير حجمها، ويؤدي تغيير الحجم بدوره إلى تغيير المسافات بين الخيوط. في البوليستر والنايلون، تُحدث درجة حرارة المغزل وقوة السحب أثناء التواء الخيوط الوهمي اختلافًا في درجة التبلور، لذا فإن طرفًا معينًا يمتص كمية أكبر أو أقل من الصبغة. |
| 3 | تغير نسبة المزج (بوليستر/قطن، نايلون/سباندكس، صوف/بوليستر) | يؤدي تغيير نقطة أو نقطتين داخل نفس الدفعة إلى تغيير ملحوظ في الامتصاص. مع وجود فئتين من الأصباغ، تُكوّن كل فئة نطاقها الخاص. |
| 4 | تباين جودة الألياف - نضج القطن، ومحتوى الألياف غير الناضجة والميتة، والألياف القصيرة | يتميز القطن غير الناضج بجدار أرق وجزء غير متبلور مختلف؛ فهو يمتص الصبغة بسرعة ويبدو باهتًا. أما الألياف الميتة فلا تصبغ على الإطلاق وتظهر على شكل خط أبيض أو بقعة منقطة. |
| 5 | الزيت المتبقي، أو مادة التغليف، أو الشمع، موزعة بشكل غير متساوٍ | تعمل البقايا الموضعية على صد أو إبطاء الصبغة. وعندما تفشل المعالجة المسبقة في إزالتها، تكون النتيجة شريطًا باهتًا، وهو الأكثر شيوعًا في الأقمشة المنسوجات ذات اللون الرمادي الباهت. |
| 6 | تلوث الألياف الملونة - خيوط ميلانج، ألياف مصبوغة بالصبغة في دفعة طبيعية | لا يمكن إزالته بالمعالجة المسبقة؛ وينتج عنه شريط دائم. |
| 7 | تفاوت في استعادة الرطوبة، أو رطوبة موضعية، أو عفن | يُغير ريجين معدل امتصاص الصبغة؛ فالمناطق الرطبة أو المتعفنة تتصبغ بشكل مختلف وتظهر على شكل أشرطة أو بقع. |
3.2 النسيج والحياكة واللون الرمادي البيج
8 | سبب | الآلية وما تراه |
| 8 | التواء غير متساوٍ أو شد في العارضة | يؤدي اختلاف الشد في كل طرف إلى اختلافات موضعية في الكثافة والوزن لكل متر مربع، وبالتالي تتغير كمية الألياف لكل وحدة مساحة، ويتبع ذلك امتصاص الصبغة. يستقر الشريط في موضع ثابت على العارضة ويتكرر في كل قطعة - وهو ما يُعرف بـ "خط النسيج" الكلاسيكي. |
| 9 | تذبذب شد خيوط التغذية أثناء الحياكة، وعدم تطابق أطوال المغذيات | يؤدي شد خيوط التغذية العالي إلى حلقات أصغر وسطح أكثر إحكامًا، مما ينتج عنه لون باهت. وتؤدي عجلات التغذية البالية في آلات الحياكة الدائرية والمسطحة وآلات حياكة السدى إلى ظهور خطوط دورية. |
| 10 | كثافة غير متساوية للإبر أو القصب، آلة بالية | تحدد خطوة الإبرة والمسافة بين الريش الكثافة بشكل مباشر؛ تفقد الآلات البالية التمركز ويصبح النطاق دوريًا. |
| 11 | تخزين المواد الخام - تكديس ثقيل، رطوبة موضعية، ضغط طويل | لا تتبلل المناطق المضغوطة بالتساوي في المعالجة المسبقة؛ وتتطور العفن في المناطق الرطبة، ويحدث انحراف في درجة الحموضة. |
| 12 | انحراف الكثافة أو الوزن المحلي - أخطاء في الرسم، أو الطرف الخطأ، أو الانتقاء الخاطئ | لا يمكن إخفاء الاختلاف الهيكلي عن طريق الصبغ؛ فقط عملية النسيج وفحص القماش يمكن أن تكشفه. |
3.3 المعالجة المسبقة - الأكثر إغفالاً، ومصدر متكرر للمشاكل
| 8 | سبب | الآلية وما تراه |
| 13 | تقليص الحجم غير الكامل أو غير المتساوي | تُعيق بقايا المادة اللاصقة عملية التلوين وتظهر على شكل شريط باهت. كان توزيع المادة اللاصقة غير متساوٍ أصلاً (بسبب اختلاف ضغط الضغط على الأسطوانة)؛ وإزالة المادة اللاصقة تُبقيها في مكانها. |
| 14 | عدم انتظام عملية التنظيف - تركيز القلويات، أو درجة الحرارة، أو الوقت، أو نسبة السائل | حيثما تبقى الشمع والبكتين، تكون قابلية التبلل ضعيفة والامتصاص بطيئاً. حواف الشريط ناعمة وغير واضحة، وتختلف اختبارات الامتصاص عبر العرض. |
| 15 | عملية التلميع غير المتساوية | أي تغيير في تركيز القلويات أو التوتر أو الغسل يُغير التورم والاتجاه، وبالتالي المناطق التي يمكن للصبغة الوصول إليها. هذا واضح جدًا، ولا يمكن إصلاحه. وهو أكثر شيوعًا على القطن. |
| 16 | بقايا بيروكسيد أو قلوي، عدم كفاية الشطف، تغير درجة الحموضة | يؤدي وجود القلويات المتبقية إلى تحلل الصبغة التفاعلية مبكراً، بينما يؤدي وجود البيروكسيد المتبقي إلى تدميرها. وكلاهما يُنتج أشرطة باهتة أو غير منتظمة. ويُعدّ تغير الرقم الهيدروجيني في نهاية المعالجة المسبقة السبب الأكثر شيوعاً لعدم وضوح الألوان. |
| 17 | تفاوت في امتصاص الرطوبة من اليسار إلى اليمين في نطاق متواصل | يؤدي الضغط غير المتساوي الناتج عن عملية الضغط واللف إلى ترك المزيد من السائل على جانب واحد، وبالتالي يختلف تركيز القلويات الفعلي ودرجة الحرارة في اتجاه مجرى النهر، مما ينتج عنه نطاق في موضع ثابت. |
تتميز خطوط المعالجة المسبقة بخصائص مميزة: حواف غير واضحة، وعرض أكبر، وموضع محدد بواسطة الآلة - بكرة الضغط، بكرة التوجيه، حوض التلوين. عندما يكون الشريط عريضًا وناعمًا، يُنصح بفحص المعالجة المسبقة قبل فحص الأصباغ.
3.4 الصباغة - المُضخِّم
| 8 | سبب | الآلية وما تراه |
| 18 | ارتفاع درجة الحرارة بسرعة كبيرة، ودرجة حرارة بدء التشغيل مرتفعة للغاية. | يتسرب الصبغ بكثافة قبل أن تنتفخ الألياف بالكامل، بسرعة كبيرة بحيث لا يمكن تسوية السطح. وهذا هو السبب الأول لظهور نفس الخطوط الرمادية المائلة للبيج في عملية ما دون أخرى. |
| 19 | إضافة الملح أو القلوي أو الحمض دفعة واحدة | يؤدي ارتفاع التركيز الموضعي إلى دفع الصبغة نحو أقرب ليف، تاركًا تدرجًا لونيًا عبر القطعة. وتُعدّ الصبغة التفاعلية مع القلويات والصبغة الحمضية مع الأحماض الأكثر حساسية. |
| 20 | انخفاض نسبة السائل، ضعف الدوران، انسداد الفوهة أو الفلتر | لا يتم تجديد السائل على سطح القماش؛ ويختلف تركيزه بين الطبقات وبين المناطق. وتترك الفوهة المسدودة شريطًا في موضع ثابت. |
| 21 | عدم تطابق منحنيات الإرهاق في تركيبة ما، وكثرة الأصباغ | تستحوذ الصبغة الأسرع على المواقع ولا تستطيع البقية اللحاق بها، لذا ينفصل الظل عبر العرض. يرتفع الخطر بشكل حاد عند تجاوز ثلاثة مكونات. |
| 22 | صبغة ضعيفة الذوبان أو متكتلة أو غير مرشحة | تستقر الجزيئات غير الذائبة على القماش أو على أسطح الآلات وتسبب بقعًا وخطوطًا، وعادة ما يكون ذلك مصحوبًا بخطوط. |
| 23 | استخدام عامل تسوية أو تأخير خاطئ، أو كمية قليلة جدًا منه. | بدون وجود شيء يمنع الصبغة من الانتشار، فإن معدل الامتصاص يتحدد بالكامل من خلال التباين الخاص باللون الرمادي البيج. |
| 24 | تفاوت الشد وضغط الطبقات في صباغة القوالب أو الحزم | حيث يكون شد اللف عالياً، يكون الاختراق ضعيفاً؛ الطبقات الداخلية والخارجية، والحافة والمركز، تأخذ الصبغة بشكل مختلف، مما ينتج عنه أشرطة منتظمة. |
| 25 | التجفيف المسبق المفرط على نطاق الوسادة المستمر - الهجرة | يؤدي التبخر السريع إلى نقل الصبغة إلى السطح؛ وتصبح المناطق التي تجف بسرعة أكبر أغنى بالصبغة وتظهر على شكل نطاقات. خاص بالنطاقات المتصلة. |
| 26 | رواسب القشور والبوليمرات قليلة الوحدات والقطران في الآلة | تنتقل الرواسب مع المشروب الكحولي وتستقر على القماش على شكل خطوط أو بقع داكنة غير منتظمة. |
| 27 | لون حساس متراكم على لون رمادي بيج هامشي | تُبرز الدرجات اللونية الداكنة والمتعددة المكونات والمحايدة اللون الرمادي البيج بشكل أوضح. ومن بين الألوان الشائعة: الأزرق الداكن، والأسود، والزيتوني، والكاكي، والرمادي المتوسط، والبيج. |
3.5 التشطيبات والمرافق
| 8 | سبب | الآلية وما تراه |
| 28 | درجة حرارة جهاز التثبيت غير المتساوية، أو سرعة الهواء، أو الشد | يؤدي ارتفاع درجة الحرارة الموضعي إلى هجرة حرارية للصبغة المشتتة وتغير في اللون؛ ويؤدي التوتر غير المتساوي إلى تغيير الكثافة ويظهر على شكل شريط. |
| 29 | تغير الضغط الموضعي في عملية الدرفلة أو التثبيت بالدعامات | يؤدي تلف وعاء التقويم أو عدم تزامن سلسلة التثبيت إلى ترك الشريط في موضع ثابت بلمعان مختلف. |
| 30 | الماء العسر، أيونات الحديد أو النحاس | تتفاعل أيونات المعادن مع الصبغة وتحفز تحلل البيروكسيد، مما يؤدي إلى تغير موضعي في اللون أو حتى ظهور ثقوب. ويكون ذلك أكثر وضوحًا عند تغير مصدر المياه. |
| 31 | بخار رطب، ضغط بخار متذبذب | يدخل المكثف مع التسخين المباشر ويخفض درجة الحرارة المحلية، لذلك يختلف الامتصاص. |
3.6 الحساسية الخاصة بالألياف
| ألياف / نسيج | حيثما يكون الأمر حساساً | كيف يظهر ذلك |
| القطن والمزيج | النضج، الألياف الميتة، عملية التلميع غير المتساوية، إزالة النشا غير المكتملة | خطوط باهتة وبقع؛ لا يمكن إصلاح آثار التلميع. |
| بوليستر (خيوط، DTY) | درجة حرارة الالتواء الكاذب وقوة السحب، والتبلور، والمغازل البالية | خطوط دقيقة كثيفة بألوان داكنة (أزرق داكن، أسود)، وخطوط باهتة في الغالب |
| النايلون، بما في ذلك النايلون/السباندكس | عدد مجموعات الأمين الطرفية، تاريخ التسخين المختلف | حساسية عالية؛ تظهر خطوط داكنة وفاتحة واضحة مع أصباغ حمضية، يصعب تغطيتها |
| الصوف ومزيج الصوف | توزيع قطر الألياف، تلف القشور، التلبيد غير المتساوي | خطوط ونطاقات لونية، عادة ما يكون هناك اختلاف في ملمس اليد |
| الأقمشة المطاطية | شد الإسباندكس، عملية التغطية، درجة حرارة محددة مسبقًا | خطوط طولية بالإضافة إلى نطاقات كثافة؛ تتراجع الألواح بشكل مختلف بعد القطع |
4. منع الخط
الوقاية نظامٌ يتألف من نقاط تدخل متعددة، وليست مجرد تعديل وصفة على جهاز واحد. البوابات الخمس أدناه مرتبة حسب التكلفة، من الأرخص إلى الأكثر فعالية.
4.1 البوابة الأولى: استلام الخيوط
كل دفعة، حمام واحد. كل دفعة موثقة. اختبر قبل التغذية.
• دفعة واحدة من الخيوط لكل دفعة صبغ. نفس المغزل، نفس رقم الدفعة، نفس تاريخ الإنتاج. يتطلب تغيير الدفعة غمرًا معمليًا جديدًا؛ إذا تعذر مطابقة الدفعات، فيُفضل صبغها في أحواض منفصلة بدلًا من المخاطرة بمزيج.
• احتفظ بسجل لكل دفعة. يتضمن السجل رقم الدفعة، والمورد، وتاريخ الإنتاج، والتركيب ونسبة المزج، وعدد اللفات، وكثافة الخيوط، ومعامل التساوي، ونسبة الشعر، ونسبة امتصاص الرطوبة. هذا السجل هو الدليل الوحيد المتاح عند تسوية أي مطالبة.
• اختبار شريط الحياكة (شريط الجورب) - وهو أكثر الطرق فعاليةً للوقاية من التصبغات الكيميائية. احيكِ شريطًا قصيرًا من كل عبوة، ثم اجمعي الخيوط معًا لتشكيل شريط متصل، واصبغيه بلون حساس في حمام واحد، ثم جففيه واسحبي العبوات التي تلونت بلون مختلف. بهذه الطريقة، تُبعدين الخيوط ذات الامتصاص المختلف عن آلة الحياكة.
• الفحص المادي عند الاستلام: الالتواء، والسمك، والكثافة، والتجانس، والوبر. لا يمكن تصحيح أي عيب مادي في المصبغة، لذا فإن المكان الوحيد لرفض المنتج هو باب استلام البضائع.
• فرز وتصنيف الخيوط. يتم وضع علامة على الخيوط التي لا تتوافق مع المواصفات ولكنها ليست خردة، ويتم الاحتفاظ بها للألوان غير الحساسة أو البطانة أو الجيوب.
4.2 البوابة الثانية: النسيج والحياكة واللون الرمادي البيج
• قائمة فحص الشد. تُسجل القيم المُحددة والفعلية لعمليات السدى والتغذية واللف في كل وردية، ويُراجعها المشرف بشكل دوري. يُعد الشد السبب الرئيسي لظهور خطوط النسيج، وهو أسهل وأرخص ما يُمكن فحصه.
• تجربة صباغة الجزء العلوي من القماش. قصّ عينة من الجزء العلوي من القماش من مسافة تتراوح بين قدم وثلاثة ياردات، واصبغها باللون الأكثر حساسية قبل البدء بالصبغة النهائية. لا تنتظر حتى يتم نسج عدة آلاف من الأمتار، فحينها يكون التلف قد أصبح غير قابل للإصلاح.
• صنّف الأقمشة الرمادية ووزّعها وفقًا لذلك. قسّم الأقمشة الرمادية إلى درجات أولى وثانية وعامة؛ الدرجة الأولى مخصصة للألوان الحساسة (الكحلي، الأسود، الزيتوني، الرمادي المتوسط)، والدرجة العامة للألوان غير الحساسة. عادةً ما يكون هذا هو السبب الحقيقي وراء عدم قيام مطحنة ذات خبرة بأي شيء ظاهريًا، ومع ذلك لا تزال تُنتج عددًا أقل من الخطوط.
• اتباع قواعد التخزين. يجب فصل المواد، وتجنب تكديسها بكثافة، وحفظها في مكان جاف، مع مراعاة مبدأ "الأقدم هو الأقدم". يتم التعامل مع الأقمشة الرملية الرطبة أو المضغوطة لفترة طويلة بشكل منفصل.
• الموافقة على القطعة الأولى. عند تغيير الدفعة أو تغيير الآلة أو تغيير المنتج، احتفظ بالقطعة الأولى وقم بتجربتها بالصبغ؛ احتفظ بعينة الاحتفاظ لمدة ثلاثة أشهر بعد الشحن.
4.3 البوابة الثالثة: المعالجة المسبقة
• قم بإزالة الحجم بالكامل. قِس الحجم المتبقي (إزالة 95% على الأقل هدف شائع؛ تأكد من مطابقته لمعاييرك ومعايير عميلك). يُعد الحجم المتبقي سببًا مباشرًا لظهور خطوط باهتة، ويبدأ توزيع الحجم بشكل غير متساوٍ عندما تكون بكرات الضغط غير متساوية.
• حافظ على ثبات أربعة عوامل: تركيز القلوي، ودرجة الحرارة، والوقت، ونسبة السائل. أضف المواد الكيميائية على دفعات بعد التخفيف، وليس دفعة واحدة.
• ثبّت معايير عملية التمريس. يتم التحكم في تركيز القلوي (240-260 غ/لتر هو نطاق شائع للقطن؛ مرجع فقط)، والشد، والغسيل كمجموعة واحدة، مع فحص التركيز أثناء نوبة العمل. لا يمكن إصلاح خط التمريس، بل يمكن فقط منعه.
• تخلص من بيروكسيد الهيدروجين، واضبط درجة الحموضة. استخدم الكاتالاز بعد التبييض واجعله حمضيًا قليلاً (درجة حموضة 6-7 عند الاستخدام). يُعدّ تغير درجة الحموضة السبب الخفي لظهور خطوط الصبغة التفاعلية.
• قياس التجانس. خذ عينات من اليسار والوسط واليمين لكل دفعة وقارن الامتصاص (اختبار القطرة) ودرجة حموضة السطح. إذا تجاوز الانتشار الحد الداخلي، فإن الدفعة غير جاهزة للصبغ.
• تحقق من امتصاص الماء في النطاقات المستمرة. تحقق من اتساق ضغط الأسطوانة باستخدام بصمة الضغط أو ورق الضغط على فترات زمنية ثابتة.
4.4 البوابة الرابعة: عملية الصباغة
لا تزيل هذه البوابة الاختلاف، بل تخفف من كثافة التصبغ. والهدف هو السماح للصبغة بالانتشار ببطء وبشكل متساوٍ بما يكفي لضمان عدم تضخيم التباينات الطفيفة في اللون الرمادي البيج إلى نطاق واضح.
(1) اختيار الوصفة والصبغة
• جرّب صبغ عينة من اللون الرمادي البيج. تأكد من التركيبة على عينة مخبرية من اللون الرمادي البيج أمامك، باستخدام أدق درجات اللون. هذه هي فرصتك الأخيرة لكشف أي عيب قبل عملية الإنتاج.
• لا تستخدم أكثر من ثلاثة أصباغ في التركيبة، ويتم اختيارها بناءً على منحنيات امتصاص متشابهة. يُفضل استخدام الأصباغ ذات التوزيع والتغطية الجيدين: من بين الأصباغ المشتتة، يغطي النوعان E وSE الخطوط بشكل أفضل من النوعين S وSF، اللذين يتميزان بوزن جزيئي أعلى، مما يؤدي إلى امتصاص أبطأ ويسمح بظهور الشريط.
• تجنب استخدام الأصباغ ذات الثبات العالي. فالثبات العالي يعني امتصاصًا سريعًا وقويًا وأقل قدر من التسامح مع تغير اللون الرمادي.
• غيّر الأصباغ كمجموعة. استبدال أحد المكونات يغير درجة اللون ويعرضك لخطر التباين اللوني؛ أعد غمس المجموعة بأكملها وأعد فحص ثبات اللون.
(2) التدرج والجرعات
• ابدأ بالتسخين البارد ثم ارفع درجة الحرارة تدريجياً بمعدل 1-1.5 درجة مئوية في الدقيقة (قيمة مرجعية؛ اضبطها حسب نوع الألياف والآلة). خفّض درجة الحرارة أكثر خلال النطاق الذي يكون فيه الامتصاص أسرع - حوالي 90-110 درجة مئوية للبوليستر، ومرحلة تثبيت الأصباغ التفاعلية.
• أضف الملح والقلويات والأحماض والمواد المسرعة على دفعات، مع الحرص على وجود دوران كافٍ بين كل إضافة. لا تفرط في الإضافة.
• حافظ على درجة الحرارة. إن الحفاظ على درجة الحرارة لفترة أطول بعد الإرهاق يسمح للصبغة بالانتقال داخل الألياف والتجانس، مما يقلل بشكل واضح من ظهور الخطوط الباهتة.
• شغّل البوليستر بدرجة حرارة أعلى (135-140 درجة مئوية، قيمة مرجعية). يؤدي التورم الأكبر للمناطق غير المتبلورة إلى تعويض التفاوت في سهولة الوصول، مما يحسن التغطية بشكل ملحوظ. تأكد أولاً من تصنيف ضغط الوعاء وحالة صمام الأمان.
(3) الآلة والتداول
• ضمان الدوران. يتم مطابقة تدفق المضخة وضغط الفوهة وسرعة الحبل مع الحمل؛ وتنظيف المرشحات في كل دفعة وإزالة الترسبات والقلويات من الوعاء على فترات زمنية محددة.
• لا تتجاوز حد الحمولة. فالحمولة الزائدة تزيد من ضغط الطبقة وتمنع وصول السائل - وهو أكثر أنواع الخطوط شيوعًا التي يسببها المرء لنفسه.
• الصباغة باستخدام القوالب والأسطوانات. قم بتغيير اتجاه اللف، وحافظ على شد متساوٍ، وتجنب الاختلافات بين الداخل والخارج وبين الحافة والمركز.
• نطاقات الوسادة المستمرة. تحقق من ضغط الأسطوانة من اليسار إلى اليمين، وجففها مسبقًا برفق دون هواء عالي السرعة مباشر، واستخدم عاملًا مضادًا للهجرة عند الضرورة.
(4) المساعدات
• يتم اختيار عوامل التسوية والتأخير بما يتناسب مع نوع الألياف ونوع الصبغة. وتتمثل وظيفتها في إبطاء امتصاص الصبغة وتشجيع انتقالها، وليس في إخفاء الخطوط.
• تُعدّ عوامل تغطية الخطوط (من النوع الحامل) ملاذًا أخيرًا. تعمل هذه العوامل على زيادة انتفاخ الألياف، لكنها حساسة للحرارة، وتميل إلى التسبب في بقع حاملة وتكتل الصبغة (التلطيخ)، وتزيد من التكلفة وكمية النفايات السائلة. إذا كان بالإمكان حل المشكلة من خلال العملية نفسها، فلا تدع عاملًا مساعدًا يقوم بذلك.
4.5 البوابة الخامسة: التفتيش والتقييم
• ضبط ظروف الرؤية. خزانة إضاءة D65، هندسة 45/0، إضاءة وخلفية متناسقتان. يظهر الخط بشكل مختلف تحت مصادر إضاءة مختلفة، لذا يجب إجراء المقارنة دائمًا تحت نفس المصدر.
• استخدم العين أولاً، ثم الجهاز. الخط الطيفي هو نطاق محلي؛ يقوم جهاز قياس الطيف بحساب متوسطه، وغالباً ما يُظهر "عدم وجود فرق". قم بقياس النطاق والأرض المجاورة له بشكل منفصل، وقارن القراءتين.
• الحدود الداخلية، على سبيل المثال: فرق اللون بين الشريط والأرضية ΔE ≤ 1.0 (يتم تضييقه إلى 0.8 للظلال الحساسة)، مقياس التدرج الرمادي للتغيير ≥ 4. تأكد من القيمة المتفق عليها مع العميل.
• احتفظ بعينات من كل دفعة - اليسار، والوسط، واليمين، والرأس، والوسط، والذيل - لمدة ثلاثة أشهر. يُعد الاحتفاظ بهذه العينات الدليل المادي الوحيد المتاح عند تقديم مطالبة.
• أضف إضاءة جانبية أثناء الفحص. تختفي الخطوط المادية تحت الضوء المباشر وتظهر تحت الإضاءة الجانبية ذات الزاوية المنخفضة؛ يجب أن تحتوي طاولة الفحص على مصباح جانبي قابل للتعديل.
4.6 التخلص من الأقمشة التي بها خطوط
ليس كل خط إنتاج قابلاً للإصلاح، وليس كل خط إنتاج يعني أنه غير صالح للاستخدام. قيّمه وقرر، بدلاً من رفضه بالكامل أو تصنيفه ضمن الجودة الممتازة.
| درجة | الحكم | التصرف |
| طفيف جداً | لا يُرى إلا في الضوء الجانبي؛ ΔE ضمن الحد الداخلي | يتم الإفراج عنها، أو تحويلها إلى بطانة وجيوب بموجب اتفاقية مكتوبة مع العميل |
| طفيف | شريط مرئي في الضوء العادي، أفتح من لون الأرض | يعمل تصحيح اللون ("الطبقة العلوية") على الدرجات الفاتحة ولا يعمل على الدرجات الداكنة؛ أعد اختبار ثبات اللون بعد ذلك. |
| معتدل | الشريط مرئي بوضوح، ولن يقبله العميل | إزالة الصبغة وإعادة صبغها: قيّمي فقدان قوة اللون وتغيره، باستخدام اختبار الغمس المخبري أولاً؛ هذا ينطبق فقط على أنواع الصبغات القابلة للإزالة. |
| شديد | واسع، داكن، يمتد على كامل القطعة | خفض الجودة؛ أو تحويلها إلى جودة الطباعة أو الطلاء أو صبغ الخيوط التي تخفيها؛ أو قصها حول الشريط |
| أبداً | أي درجة علمية | إزالة الخط باستخدام التثبيت الحراري أو التنعيم أو الكبس وشحنه كجودة أولى - لا يزال الخط موجودًا وسيظهر بعد غسل الملابس |
موقف حازم: لا تُعتبر الأقمشة المُعاد تصنيعها من الدرجة الأولى، ولا تُخلط مع دفعات أخرى إلا بعد تأكيد العميل كتابيًا. تكلفة عملية إخفاء واحدة عادةً ما تكون خسارة ثقة العميل طوال الموسم.
5. التشخيص والمساءلة
ما يستهلك الوقت ليس التصحيح بحد ذاته، بل تحديد من المسؤول عن المشكلة. الخطوات الخمس التالية تُعطي توجيهًا خلال نصف ساعة على الأرض.
5.1 فحص من خمس خطوات
١. فكّي الخيط. اسحبي طرفًا واحدًا من الشريط ومن الجزء المجاور له وقارني طوله بالكامل. إذا كان الطرف بأكمله أغمق أو أفتح لونًا، فالمشكلة تكمن في الخيط - إما في طريقة غزله أو في التواءه الخاطئ.
٢. قياس العرض. عرض خيط واحد: خيط. عشرات الأطراف في مجموعات: شد السدى أو كثافة الإبرة والمشط. عدة سنتيمترات بحواف غير واضحة: معالجة مسبقة أو لفائف ضغط.
3. التحقق من إمكانية التكرار. نفس الموضع في كل قطعة: أثناء النسيج، لأن الموضع ثابت على العارضة. موضع عشوائي، مختلف في كل قطعة وفي كل حمام: أثناء الصباغة أو المعالجة المسبقة.
4. انظر إلى الحافة. يشير الحد الحاد إلى اختلاف في البنية أو الخيوط. أما الحد التدريجي فيشير إلى الشد أو الدوران أو تدرج درجة الحرارة.
٥. جربي صبغ القماش الرمادي. خذي قطعة قماش رمادية من نفس الدفعة واصبغيها بجانب القطعة التي بها المشكلة في نفس حوض الصبغ. إذا تكرر ظهور الخط، فهو إما قماش رمادي أو خيوط؛ وإذا لم يتكرر، فالمشكلة في عملية الصبغ. هذه هي الخطوة الوحيدة التي تحسم الأمر بالأدلة.
5.2 جدول الإسناد
| ما تلاحظه | المرحلة الأكثر احتمالاً | لماذا |
| شريط بعرض خيط واحد؛ الطرف بأكمله أغمق أو أفتح | الخيوط - الغزل أو اللف الزائف | يتبع الامتصاص النهاية، وليس موقعها في النسيج. |
| تجلس الفرقة في موضع ثابت على العارضة وتكرر كل مقطوعة | شد أو تغذية الخيوط | يؤدي اختلاف التوتر إلى اختلاف في الكثافة |
| يأتي الشريط باختلاف قابل للقياس في الكثافة أو الوزن | النسيج أو الحياكة - إبرة، مشط، آلة | بنيوي؛ لا يمكن إزالته بالصبغة |
| يتم محاذاة الشريط مع بكرة الضغط أو بكرة التوجيه أو الفوهة | آلة - المعالجة المسبقة أو الصباغة | تحدد هندسة الآلة الموضع |
| تختلف شدة الإصابة بين أجزاء حوض الاستحمام الواحد وبين أقسام القطعة الواحدة. | مجموعات متنوعة من اللون الرمادي والبيج | لكل قطعة سلوك امتصاص خاص بها |
| لا تظهر إلا الألوان الداكنة أو الحساسة؛ أما الألوان الفاتحة فهي نظيفة | مزيج من الصبغات بالإضافة إلى تدرج اللون الرمادي البيج | تتكامل شدة النمو والحساسية البصرية معًا |
| تساوي المسافة بين الأشرطة درجة جدل الشاحنة | التخزين - علامة جوية، معالجة لاحقة | تظهر المسافات المنتظمة والقابلة للتكرار بعد الإعداد |
| يختفي الخط عند استخدام نفس اللون الرمادي البيج في وعاء آخر | الصبغ - ذلك الحمام تحديداً | حالة الوعاء، الدوران، ممارسة الجرعات |
5.3 ثلاث قواعد للمتابعة
لا تغلق الملف دون معرفة السبب. لا تغلقه دون اتخاذ إجراء. لا تغلقه دون التحقق. عادةً ما يكون الخلل ناتجًا عن عدة أسباب، لذا فإن تغييرًا واحدًا في الوصفة يقلل منه غالبًا بدلًا من إزالته. يجب أن يُسجّل كل خلل في صفحة واحدة: رقم دفعة القماش الرمادي، درجة اللون، عرض الشريط وموضعه، نتيجة الصبغ التجريبي، الإجراء المتخذ، والنتيجة بعد إعادة الصبغ. بعد خمسين سجلًا، يصبح هذا الملف مرجعًا أفضل من أي كتاب - إنه بيانات مصنعك الخاص.
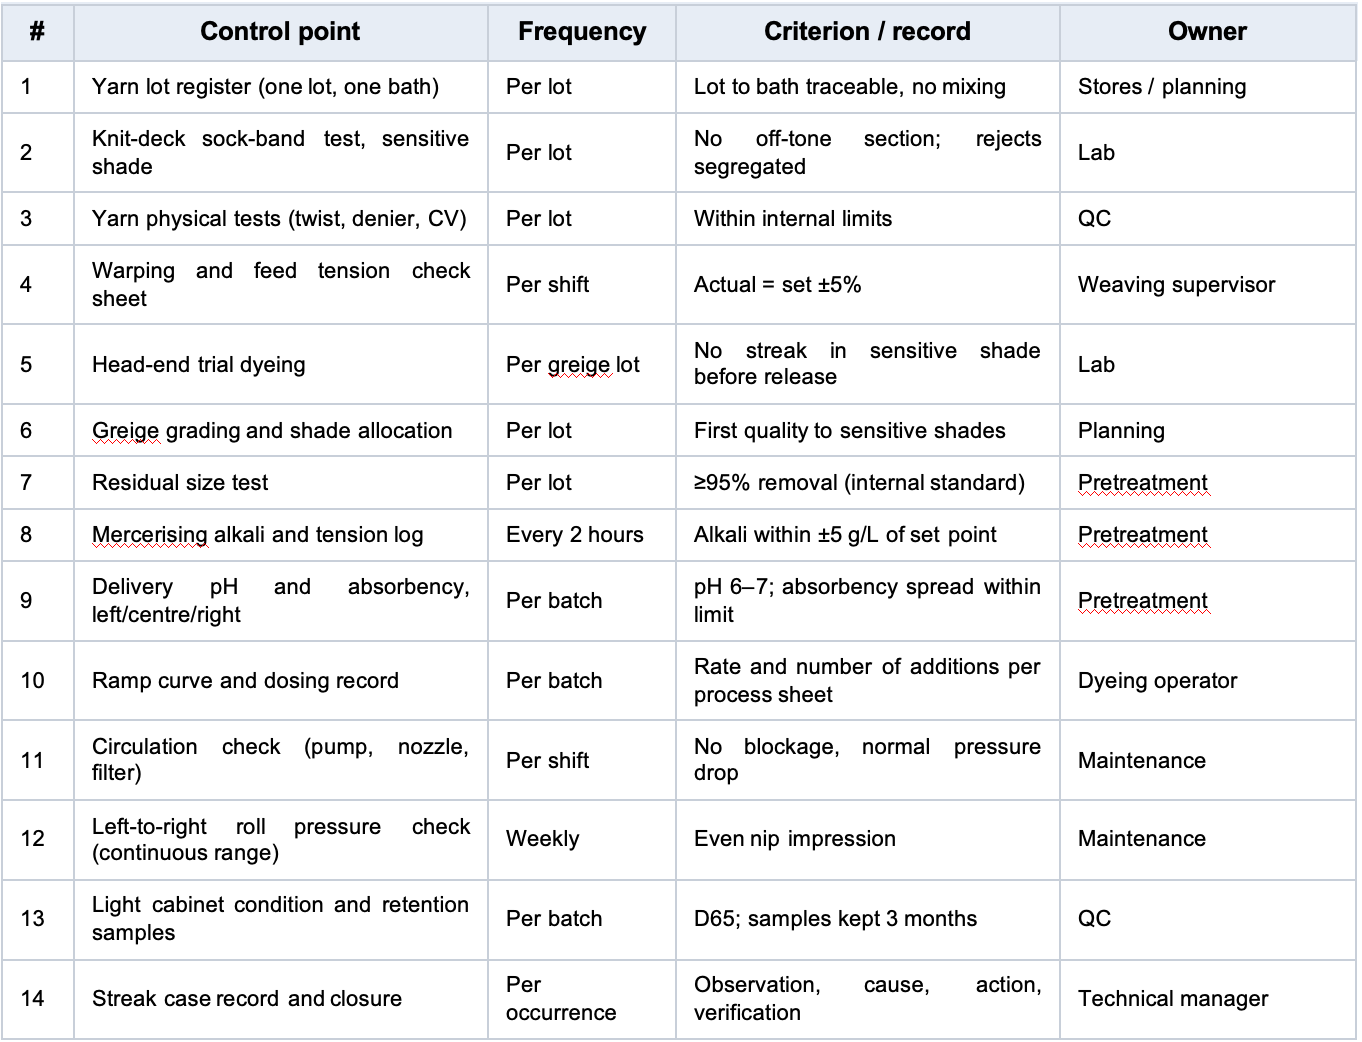
6. قائمة التحقق من أرضية المتجر
اطبع هذه الوثيقة وعلقها في مصبغة الملابس؛ استخدمها في اجتماع ما قبل بدء الدوام وللتفتيش الدوري. الأرقام الواردة في عمود المعايير هي مراجع شائعة في هذا المجال، ويجب استبدالها بحدودك الداخلية الخاصة.
7. الإغلاق
الخط المائل هو اختلاف، وليس خطأً. لا يشترط أن يرتكب أحد خطأً ليظهر: قد يتغير نوع الخيوط، أو ينحرف شد الخيط بمقدار نصف درجة، أو تزيد سرعة الميل درجتين. لن يحل الأمرَ ملاحقةُ الشخص المسؤول، بل سيحله معالجةُ الاختلاف خطوةً بخطوة.
إذا قرأنا الفقرة نفسها من منظور آخر، فسنجد أنها تتضمن حسابًا للتكاليف. تكلفة تجربة واحدة على سطح الحياكة بضعة أمتار من الخيوط. أما إعادة صبغ حوض كامل فتكلف آلاف الأمتار وأسبوعًا من التوصيل. وتتسبب الشحنة المرفوضة في خسارة العميل. منع حدوث خط صبغ غير مرغوب فيه أمرٌ زهيد التكلفة، أما إصلاحه فهو مجرد إجراء احترازي.
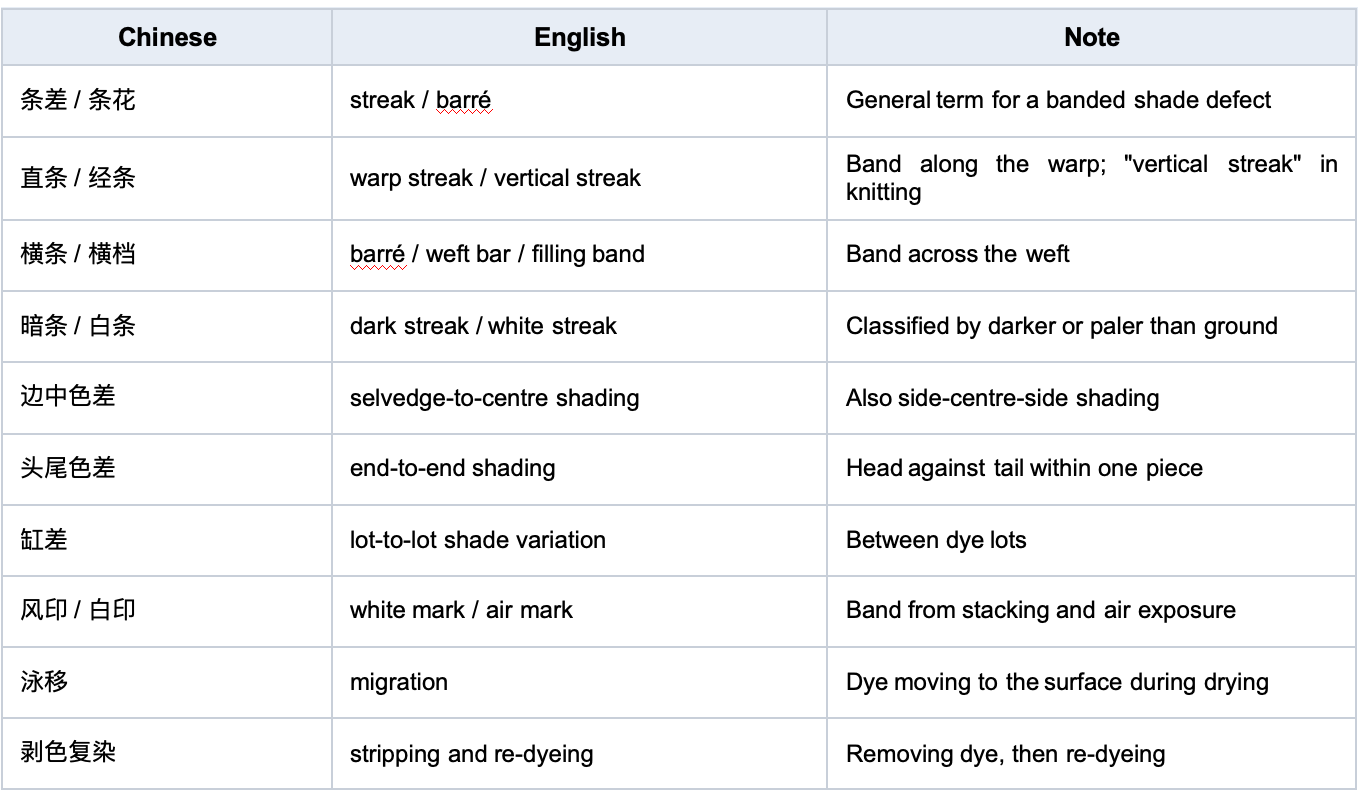
الملحق أ. المصطلحات (الصينية / الإنجليزية)
الملحق ب. ملاحظات حول الاستخدام
• المعايير المحددة كمرجع (إزالة الحجم، قلوي التمريس، معدل التسخين، درجة حرارة الصباغة، ΔE الداخلي) هي نطاقات شائعة في الصناعة تُستخدم لشرح منطق التحكم. وهي ليست ورقة عمل. يجب أن تتوافق القيم الفعلية مع قدرة جهازك ونوع الألياف والمعيار المتفق عليه مع العميل.
• يتم تقييم الخطوط بصريًا مقارنةً بعينة محفوظة؛ والقياسات الآلية هي أدلة داعمة فقط. تتغير النتائج بتغير مصدر الضوء والخلفية، لذا يجب تثبيت ظروف الرؤية.
• تُدرج الأسباب حسب ترتيب العملية. في الإنتاج، عادةً ما تتداخل هذه الأسباب؛ لذا يُنصح باستخدام فحص الخطوات الخمس وتجربة الصباغة على نفس القماش الخام بدلاً من عزو العيب إلى خطوة واحدة.

تُعتبر شركة جيدي واحدة من الشركات المصنعة لأقمشة الملابس ذات الخبرة التي يمكنها مساعدتك في حل جميع احتياجاتك ومشاكلك المتعلقة بأقمشة الموضة.
CONTACT US
للتواصل: كاندي
TEL: 86-18158661662
بريد إلكتروني:candy@jiedetextiles.com
واتساب: 8618158661662
العنوان: الغرفة 6068، المبنى 9ب، مجمع مدينة الصين للنسيج الإبداعي، رقم 199 طريق تشوانغي، كيكياو، شاوشينغ، تشجيانغ، الصين.